Горячее цинкование кабельных систем: процесс, стандарт и выбор
Горячее цинкование — один из основных способов защиты стальных кабельных лотков, лестниц, консолей и других опорных элементов от коррозии. В отличие от простой окраски, при таком методе цинковое покрытие формируется после погружения подготовленного изделия в расплав цинка и металлургически связывается со сталью.
Для проектировщика важно не только увидеть обозначение HDG в спецификации, но и понять условия эксплуатации, применимый стандарт и состояние изделия после всех операций изготовления. Ниже разобраны технология, отличие от предварительно оцинкованной стали, роль EN ISO 1461 и практический выбор кабеленесущей системы.
Что такое горячее цинкование
Горячее цинкование готовых изделий, часто обозначаемое как HDG, представляет собой нанесение цинкового покрытия на изготовленную стальную деталь методом погружения. Согласно описанию American Galvanizers Association, процесс включает подготовку поверхности, погружение в расплав цинка и контроль. Во время погружения возникают железоцинковые слои, а наружную часть покрытия обычно образует цинк.
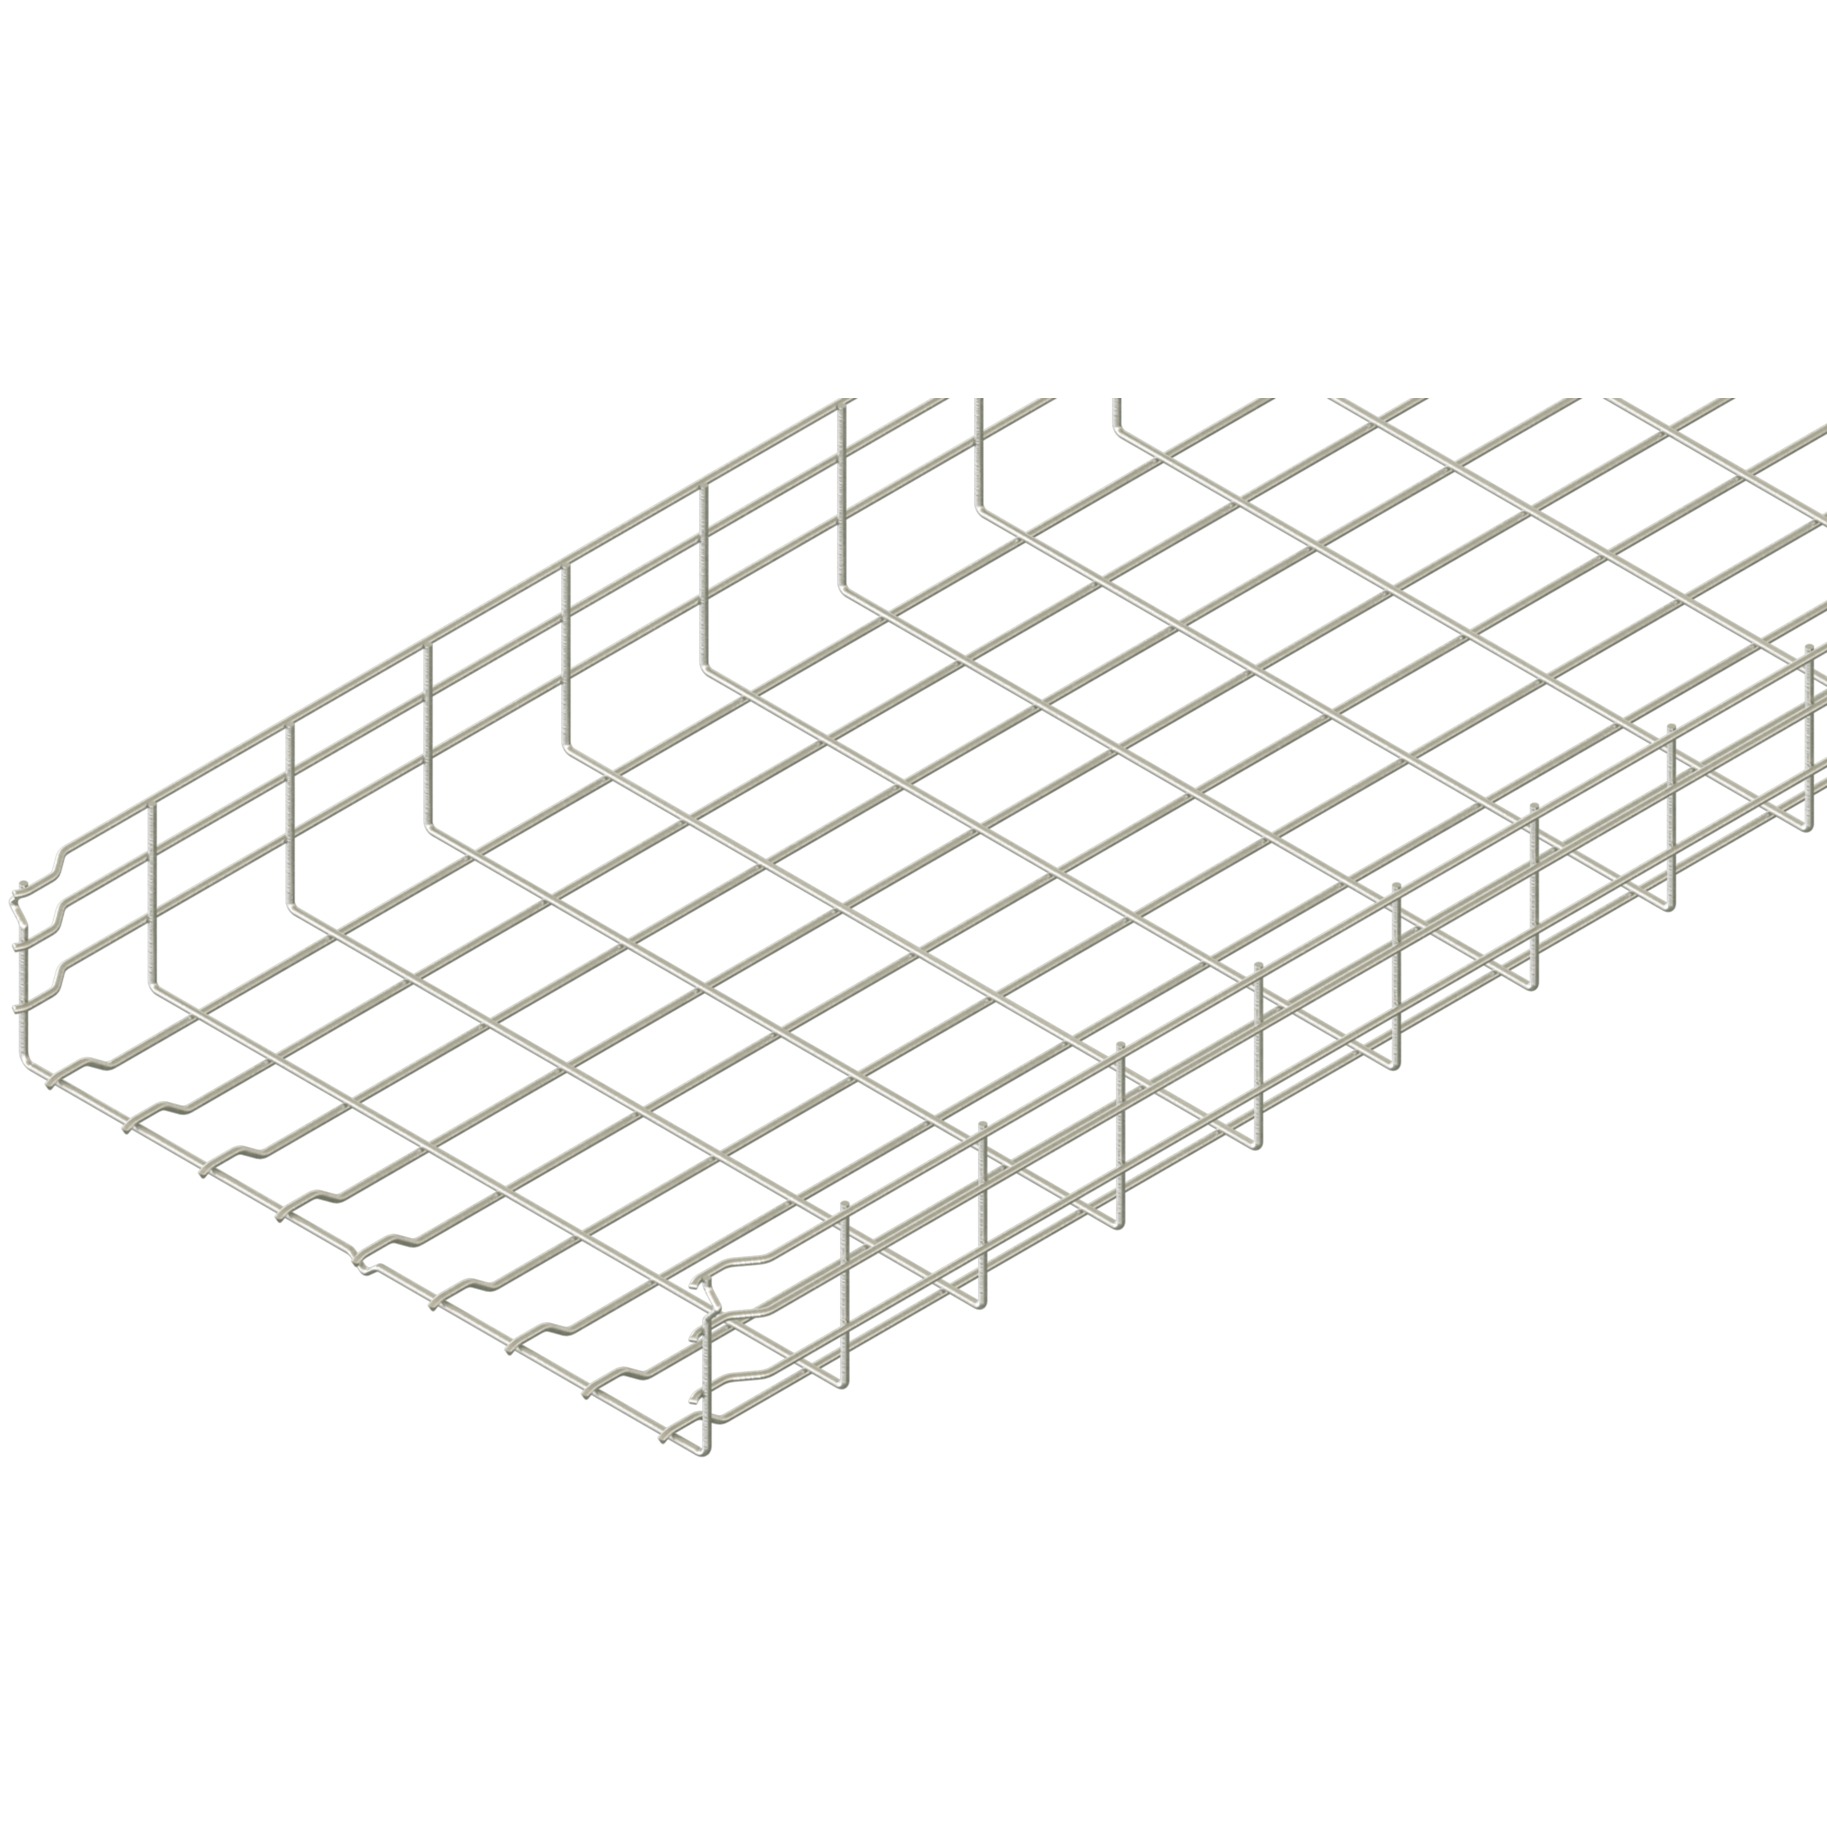
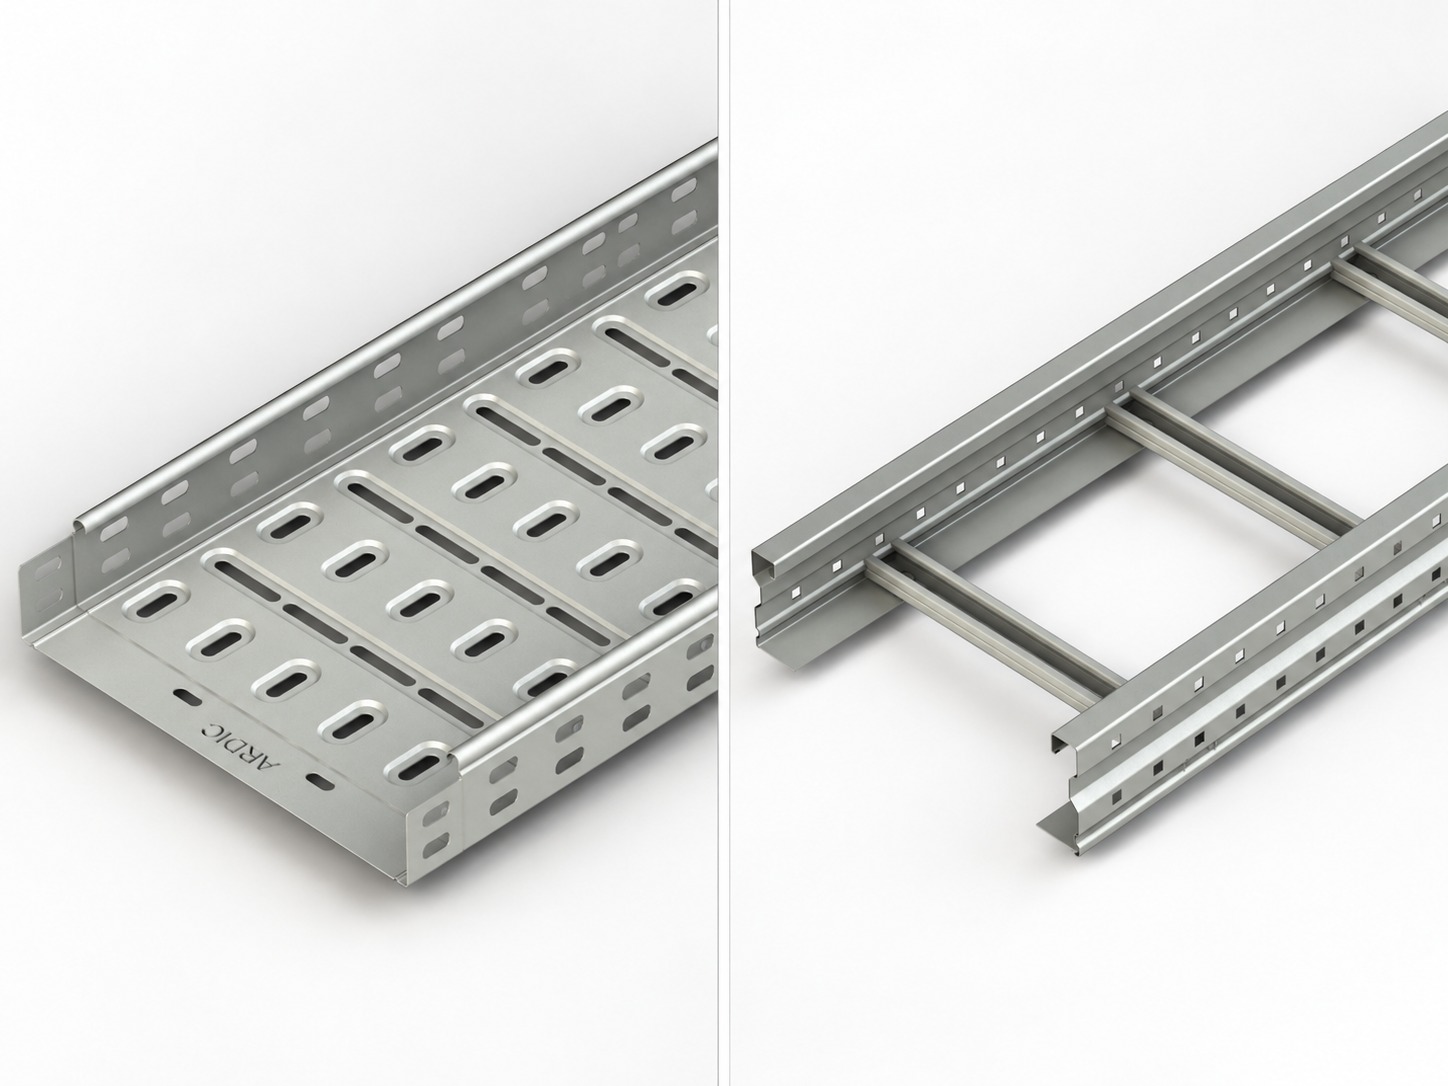
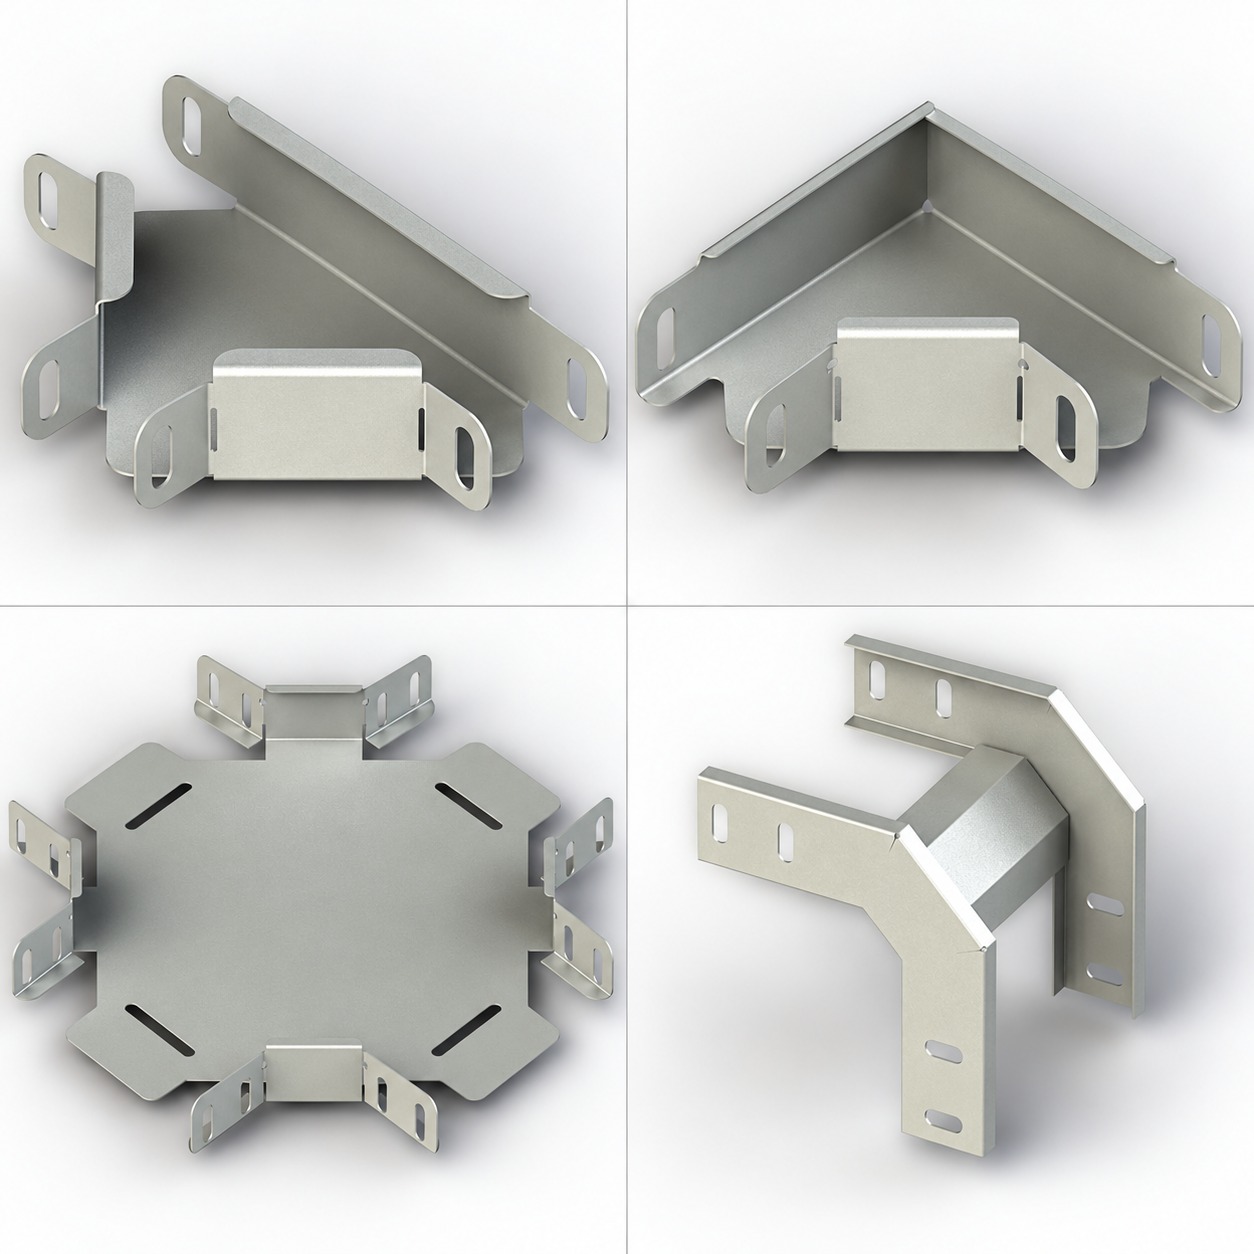
Выражение «готовое изделие» принципиально. Лоток, крышка, кронштейн или соединительная деталь сначала получают нужную форму, отверстия и сварные соединения, а затем оцинковываются. Поэтому покрытие распространяется на доступные поверхности окончательно изготовленной детали, включая обработанные кромки и зоны сварки, если конструкция пригодна для правильного погружения и дренажа.
HDG не является универсальным ответом для любой среды. Это вариант защитной системы, который выбирают с учетом влажности, загрязнений, контакта с химическими веществами, расположения внутри или снаружи здания, требований проекта и обслуживания. Для особо агрессивных условий может потребоваться дополнительная система покрытия либо другой материал.
Как проходит процесс горячего цинкования
Качество результата начинается не с ванны с цинком, а с подготовки стали. Загрязнения мешают реакции между металлами, поэтому технологическая последовательность должна создать химически чистую поверхность. Типовая схема, описанная отраслевыми организациями, состоит из нескольких взаимосвязанных этапов.
- Обезжиривание. С поверхности удаляют масла, смазки и органические загрязнения, появившиеся при изготовлении и транспортировке.
- Травление. Снимают окалину и продукты коррозии. Если отдельные загрязнения не удаляются обычной химической подготовкой, может понадобиться дополнительная механическая очистка.
- Флюсование. Флюс помогает предотвратить повторное окисление подготовленной поверхности до погружения и способствует смачиванию стали цинком.
- Погружение. Изделие полностью вводят в расплав цинка. Между железом и цинком формируется металлургическая связь и слоистая структура покрытия.
- Извлечение и охлаждение. Лишний цинк должен стекать, поэтому ориентация изделия, вентиляционные и дренажные решения имеют практическое значение.
- Осмотр. Готовую партию проверяют по требованиям применимой спецификации, включая внешний вид и параметры покрытия, предусмотренные стандартом.
Конструкция детали влияет на технологичность. Замкнутые полости требуют предусмотренных отверстий для выхода воздуха и жидкостей; карманы не должны удерживать технологические растворы или цинк. Эти вопросы желательно согласовать до выпуска чертежей, а не исправлять после изготовления.
Почему кабельным системам нужна защита от коррозии
Сталь обладает требуемой несущей способностью, но без защиты реагирует с окружающей средой. Влага, кислород, соли, промышленные загрязнения и циклы увлажнения создают условия для коррозии. На открытых площадках к ним добавляются осадки и конденсация; внутри сооружений риск зависит от вентиляции, технологических процессов и локальной влажности.
Коррозия кабеленесущей системы — не только эстетический дефект. Потеря материала и повреждение соединений способны усложнить обслуживание, замену кабеля и дальнейшее расширение трассы. Поэтому защита должна рассматриваться вместе с расчетной нагрузкой, расстоянием между опорами, совместимостью компонентов и правилами монтажа.
Цинк действует как барьер между сталью и средой. Кроме того, он обеспечивает катодную защиту: при локальном нарушении покрытия цинк преимущественно корродирует по отношению к стали. Это важное отличие от покрытий, работающих только как изолирующая пленка. Однако крупные повреждения все равно требуют оценки и подходящего ремонта.
Преимущества HDG для кабеленесущих конструкций
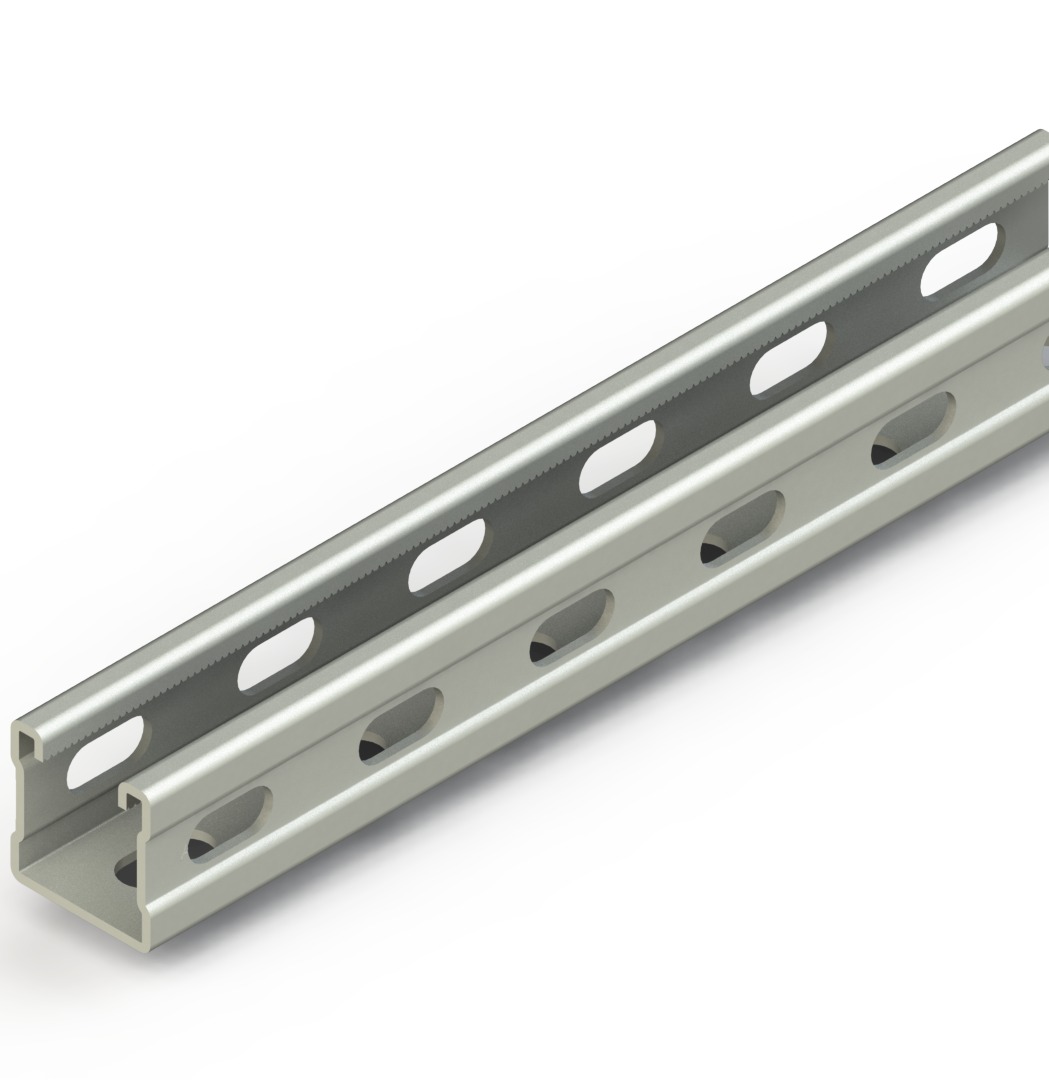
Первое преимущество связано с обработкой изделия после формования. Когда горячее цинкование выполняют после резки, гибки, пробивки и сварки, доступные к процессу поверхности получают покрытие на финальной детали. Это особенно актуально для перфорированных лотков, лестничных секций, консолей и сложных крепежных элементов.
Второе преимущество — сочетание барьерного и катодного механизмов. Барьер ограничивает контакт стали с влагой и кислородом, а электрохимическое поведение цинка помогает защищать небольшие открытые участки. Металлургически связанное покрытие также отличается от нанесенной пленки характером сцепления с основой.
Третье преимущество — возможность задавать проверяемые требования. Ссылка на стандарт в закупочной документации помогает сторонам одинаково понимать область применения, методы контроля и критерии приемки. Это надежнее, чем расплывчатая формулировка «хорошо оцинковано» без указания нормативной базы.
При этом внешний вид оцинкованной поверхности может варьироваться. Блеск, матовые участки и рисунок кристаллизации сами по себе не дают полного ответа о соответствии. Приемку следует проводить по предусмотренным стандартом критериям, а спорные зоны оценивать инструментально и документально.
Горячее цинкование и предварительно оцинкованная сталь
Предварительно оцинкованная сталь получает покрытие на металлургическом предприятии до превращения листа или полосы в готовый компонент. Затем материал режут, штампуют и гнут. HDG после изготовления, напротив, наносят на уже сформированную деталь. Эти варианты нельзя сравнивать только по слову «цинк».
| Критерий | HDG после изготовления | Предварительно оцинкованный материал |
|---|---|---|
| Момент нанесения | После формования и сварки детали | До резки и формования компонента |
| Кромки и зоны обработки | Оцениваются как часть готового погружаемого изделия | Возникают после нанесения исходного покрытия |
| Нормативная ссылка | Для изделий обычно указывают EN ISO 1461 | Нужен соответствующий стандарт на непрерывно покрытый лист или полосу |
| Выбор | Определяется средой, проектом, геометрией, требованиями заказчика и всей системой защиты | |
Предварительное цинкование может быть рациональным для контролируемых внутренних условий, если оно соответствует проекту. HDG часто рассматривают для наружных, влажных или более требовательных условий. Окончательное решение должен принимать проектировщик на основании классификации среды и применимых норм, а не общего рейтинга материалов.
Что регулирует EN ISO 1461
ISO 1461 посвящен горячим цинковым покрытиям, нанесенным на изготовленные изделия из железа и стали, и устанавливает спецификации и методы испытаний. Европейское обозначение EN ISO 1461 отражает принятие международного стандарта в европейской системе стандартизации. В договоре важно указывать требуемую редакцию и связанные проектные документы.
Стандарт дает основу для согласования требований к покрытию и его проверке, но не заменяет проектирование изделия. Геометрия, химический состав стали, состояние поверхности, вентиляция полостей и возможность свободного стока цинка влияют на выполнение процесса. Также стандарт не определяет автоматически пригодность конкретного лотка для заданной нагрузки или химической среды.
В спецификации полезно разделять требования к механической функции и антикоррозионной защите. Для кабельной трассы отдельно проверяют тип системы, размеры, допустимые нагрузки, опорные расстояния и комплектность. Для покрытия указывают EN ISO 1461, согласованный порядок контроля, документацию партии и правила восстановления повреждений после монтажа.
Собственное горячее цинкование Ardic Elektrik
Ardic Elektrik производит системы управления и поддержки кабелей и располагает собственным производством горячего цинкования. На сайте компании представлены категории продукции, включая решения с HDG, а в перечне сертификатов указан TSE EN ISO 1461. Эти сведения позволяют включать покрытие в общую производственную координацию.
Практическое преимущество собственной операции следует формулировать осторожно: она дает производителю прямой организационный контроль над планированием этапа цинкования, передачей технических требований и внутренней прослеживаемостью. Это не означает автоматически одинаковый результат для любой геометрии или среды. Соответствие конкретного заказа подтверждают применимые спецификации, контроль и документы.
При обсуждении проекта заказчику полезно передать чертежи, среду эксплуатации, требуемый стандарт, ограничения монтажа и перечень компонентов. Информация о компании и производственном подходе доступна в разделе «О компании». Такой обмен снижает риск того, что выбор покрытия будет отделен от конструкции кабельной трассы.
Где применяются кабельные системы HDG
Горячеоцинкованные лотки и опоры рассматривают там, где обычная внутренняя отделка не соответствует ожидаемому воздействию среды. Типичные проекты включают открытые инженерные площадки, инфраструктурные объекты, энергетические установки, производственные здания, технические галереи и зоны с периодической влажностью.
Само название отрасли не определяет решение. В одном здании сухая электрощитовая и открытая технологическая зона могут требовать разных исполнений. Необходимо оценивать микросреду каждой трассы: вероятность конденсации, воздействие солей или реагентов, температуру, очистку, контакт с другими металлами и доступность обслуживания.
Комплектность также важна. Лоток, соединители, крышки, подвесы, консоли и крепеж должны образовывать совместимую систему. Случайное сочетание разных материалов может создать слабые места или нежелательные гальванические пары. Резка и сверление на объекте требуют согласованной процедуры восстановления защиты.
Отдельного внимания требуют переходы между помещением и улицей, участки возле ворот, кровли и технологического оборудования. Именно локальные условия, а не среднее описание здания, определяют воздействие на металл. Следует учитывать, будет ли на поверхности задерживаться вода, доступны ли элементы для осмотра и не контактируют ли они постоянно с влажными материалами.
При реконструкции необходимо оценить и существующие опоры. Новая оцинкованная секция не исправляет недостаточную несущую способность старой конструкции. Проект должен определить точки соединения, способ электрической непрерывности, допустимые перемещения и совместимость нового крепежа с ранее установленными элементами.
Контрольный список выбора и заказа
Перед выпуском спецификации проверьте не только код покрытия, но и исходные данные проекта. Короткий список помогает задать поставщику проверяемые вопросы и избежать замены инженерного решения общим маркетинговым описанием.
- Среда: где пройдет трасса, как часто она увлажняется и какие загрязнения возможны?
- Стандарт: указана ли требуемая редакция EN ISO 1461 и порядок подтверждения соответствия?
- Изделие: оцинковывается ли готовая деталь после резки, пробивки, гибки и сварки?
- Конструкция: предусмотрены ли технологические отверстия, свободный дренаж и безопасное погружение?
- Механика: подтверждены ли нагрузка, шаг опор, ширина, высота борта и радиусы кабелей?
- Система: совместимы ли лотки, крышки, соединители, подвесы, консоли и крепеж?
- Монтаж: определены ли правила резки, восстановления поврежденных участков и обращения с деталями?
- Документы: согласованы ли сертификаты, маркировка, контроль партии и приемочная документация?
Если среда содержит специфические химические вещества или требования объекта выходят за обычную практику, запросите отдельную техническую оценку. Каталог помогает выбрать семейство изделий, но не заменяет анализ условий конкретной трассы.
Часто задаваемые вопросы
Краткие ответы о выборе, стандарте и эксплуатации горячего цинкования.
Термин «цинкование» охватывает разные технологии. HDG готовых изделий означает погружение изготовленной стальной детали в расплав цинка, тогда как предварительно оцинкованный лист покрывают до формования, а гальваническое покрытие получают иным электрохимическим процессом. В спецификации следует указывать метод и стандарт.
Цинк способен обеспечивать катодную защиту небольшого открытого участка стали, поскольку он преимущественно вступает в коррозионную реакцию. Однако размер, глубина и расположение повреждения имеют значение. Повреждения оценивают и ремонтируют по применимым требованиям, особенно после резки или сварки на объекте.
Нет. Стандарт задает требования и испытания для горячего цинкового покрытия на изготовленных изделиях, но выбор системы зависит от конкретной среды. Для химически агрессивных зон, морских воздействий или специальных процессов нужна отдельная проектная оценка.
Монтажная резка возможна только в рамках проектной и производственной инструкции. Она открывает новую кромку и может повредить соседнее покрытие, поэтому участок осматривают и восстанавливают согласованным способом. Лучше заранее минимизировать доработку правильной раскладкой трассы.
Перечень зависит от договора. Обычно заранее согласуют ссылку на стандарт, техническую спецификацию изделия, идентификацию партии и подтверждающие документы производителя. Для проекта Ardic Elektrik конкретный комплект следует определить в запросе, не предполагая, что один сертификат заменяет все приемочные данные.
Вывод: покрытие выбирают как часть системы
Горячее цинкование защищает готовые стальные компоненты сочетанием барьерного покрытия, металлургической связи и катодного действия цинка. Правильный результат зависит от подготовки поверхности, технологичной конструкции изделия, контролируемого процесса и приемки по согласованному стандарту.
Для кабельной трассы HDG нужно сопоставить со средой, нагрузками, комплектностью и монтажными операциями. Различие между горячим цинкованием после изготовления и предварительно оцинкованным материалом необходимо фиксировать в спецификации. Наличие у Ardic Elektrik собственного горячего цинкования позволяет координировать этот этап внутри производственного процесса, а соответствие заказа подтверждается его документами и контролем.