Предварительная, электролитическая и горячая оцинковка или нержавеющая сталь
Обозначения PG, EG, HDG и «нержавеющая сталь» выглядят как короткий список вариантов, но за ними стоят разные материалы и процессы. Оцинковка кабельных лотков до изготовления, электролитическое покрытие и горячее цинкование готовой детали по-разному влияют на кромки, сварные зоны, геометрию и контроль. Нержавеющая сталь вообще не является цинковым покрытием.
Выбирать вариант только по месту установки — «в помещении» или «снаружи» — недостаточно. Нужно знать влажность и конденсацию, хлориды, химические загрязнения, температуру, дренаж, контакт металлов, монтажные доработки и доступность обслуживания. Ниже приведён условный алгоритм сравнения без универсального победителя и без обещаний срока службы.
Содержание
- Чем принципиально различаются четыре решения
- Какие данные о среде нужны до выбора
- Условная матрица выбора
- Кромки, отверстия, сварка и монтажная доработка
- Нержавеющая сталь: марка, поверхность и совместимость
- Стандарты: покрытие, изделие и приёмка
- Что запросить в спецификации и при поставке
- Осмотр и обслуживание после монтажа
- Часто задаваемые вопросы
- Источники
Чем принципиально различаются четыре решения
Предварительно оцинкованный материал (PG) — лист или полоса с цинковым покрытием, нанесённым на непрерывной линии до изготовления лотка. Затем заготовку режут, пробивают и гнут. American Galvanizers Association описывает непрерывное цинкование листа до изготовления и пакетное горячее цинкование готовых изделий как разные процессы.[6] Поэтому поверхность исходного листа и появившиеся после обработки кромки имеют разную историю. Это не делает PG автоматически пригодным или непригодным: значение имеют среда, форма кромки, технология изготовления и подтверждённые данные изделия.
Электролитическое цинкование (EG) — это электроосаждённое цинковое покрытие на железных или стальных изделиях; ASTM B633-23 задаёт для него требования к материалу и процессу, но не распространяется на непрерывно покрытые проволоку или лист.[7] Его часто применяют к крепежу, соединительным или небольшим компонентам, когда важны контролируемая поверхность и точность размеров. Но аббревиатура EG сама по себе не сообщает толщину, пассивацию, область применения или стойкость конкретной детали. Эти параметры должны быть указаны в документации.
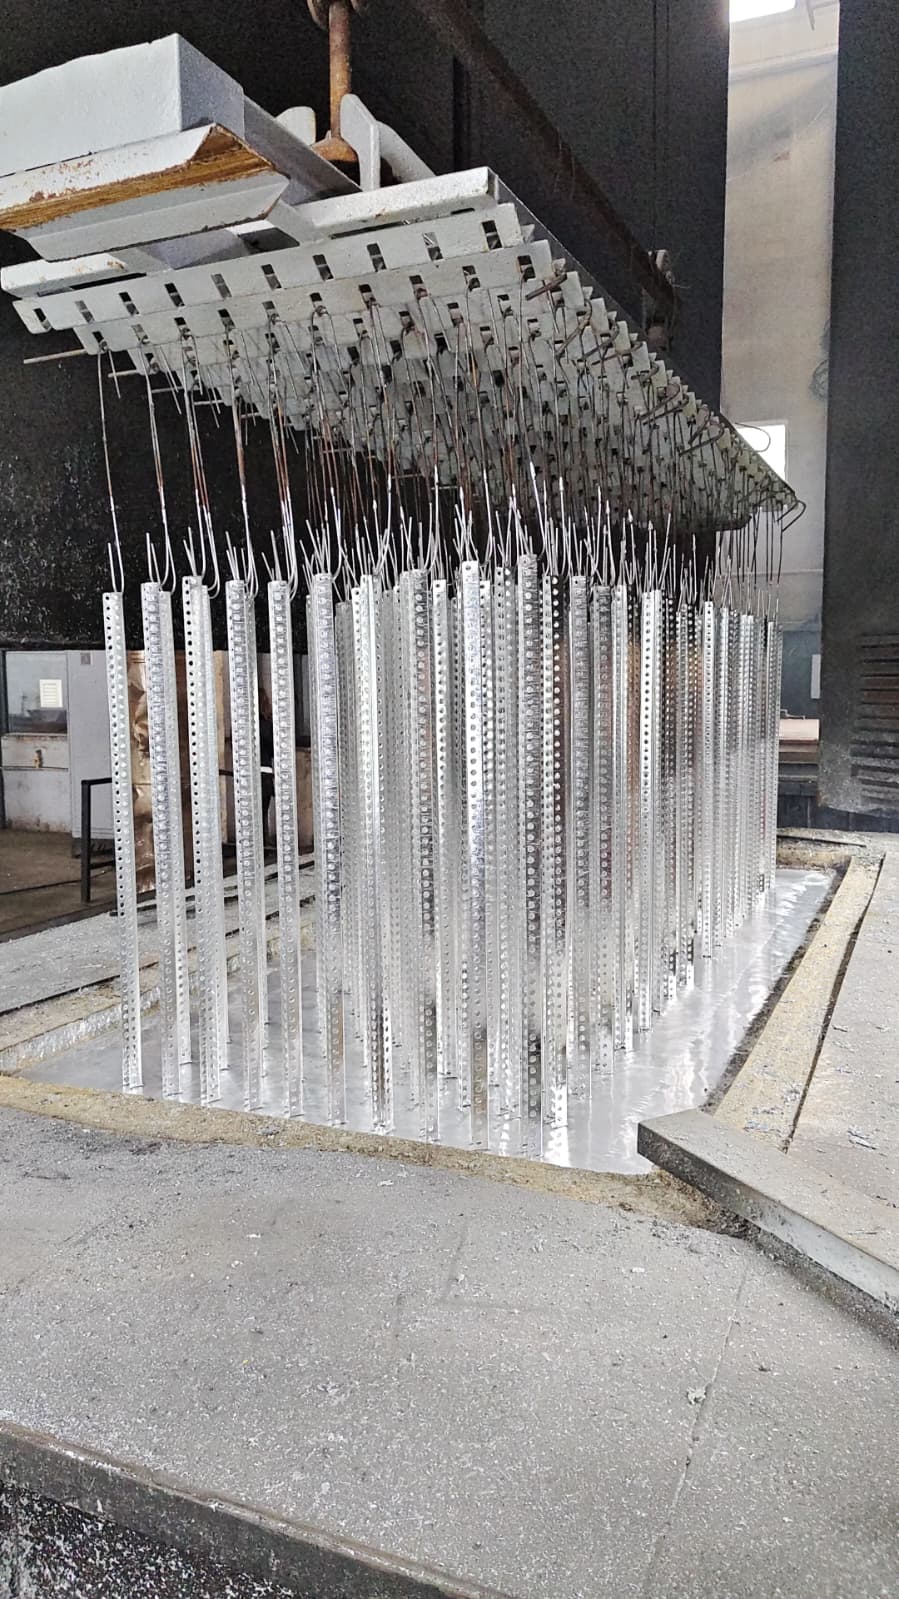
Горячее цинкование после изготовления (HDG) выполняют после резки, пробивки, гибки и сварки: подготовленную деталь погружают в расплав цинка. ISO 1461:2022 относится к покрытиям на изготовленных железных и стальных изделиях и прямо исключает непрерывно оцинкованные лист, проволоку и сетку.[2] ASTM A123/A123M-24 также охватывает горячее цинкование ряда изготовленных и не изготовленных стальных изделий, но имеет собственную область применения.[3]
Нержавеющая сталь — основной материал, легированный для образования пассивной поверхности, а не углеродистая сталь под слоем цинка. Слово «нержавеющая» не означает полной неуязвимости. Существуют разные марки, состояния поверхности и формы локальной коррозии; выбор должен соответствовать реальным загрязнениям и конструкции узла.
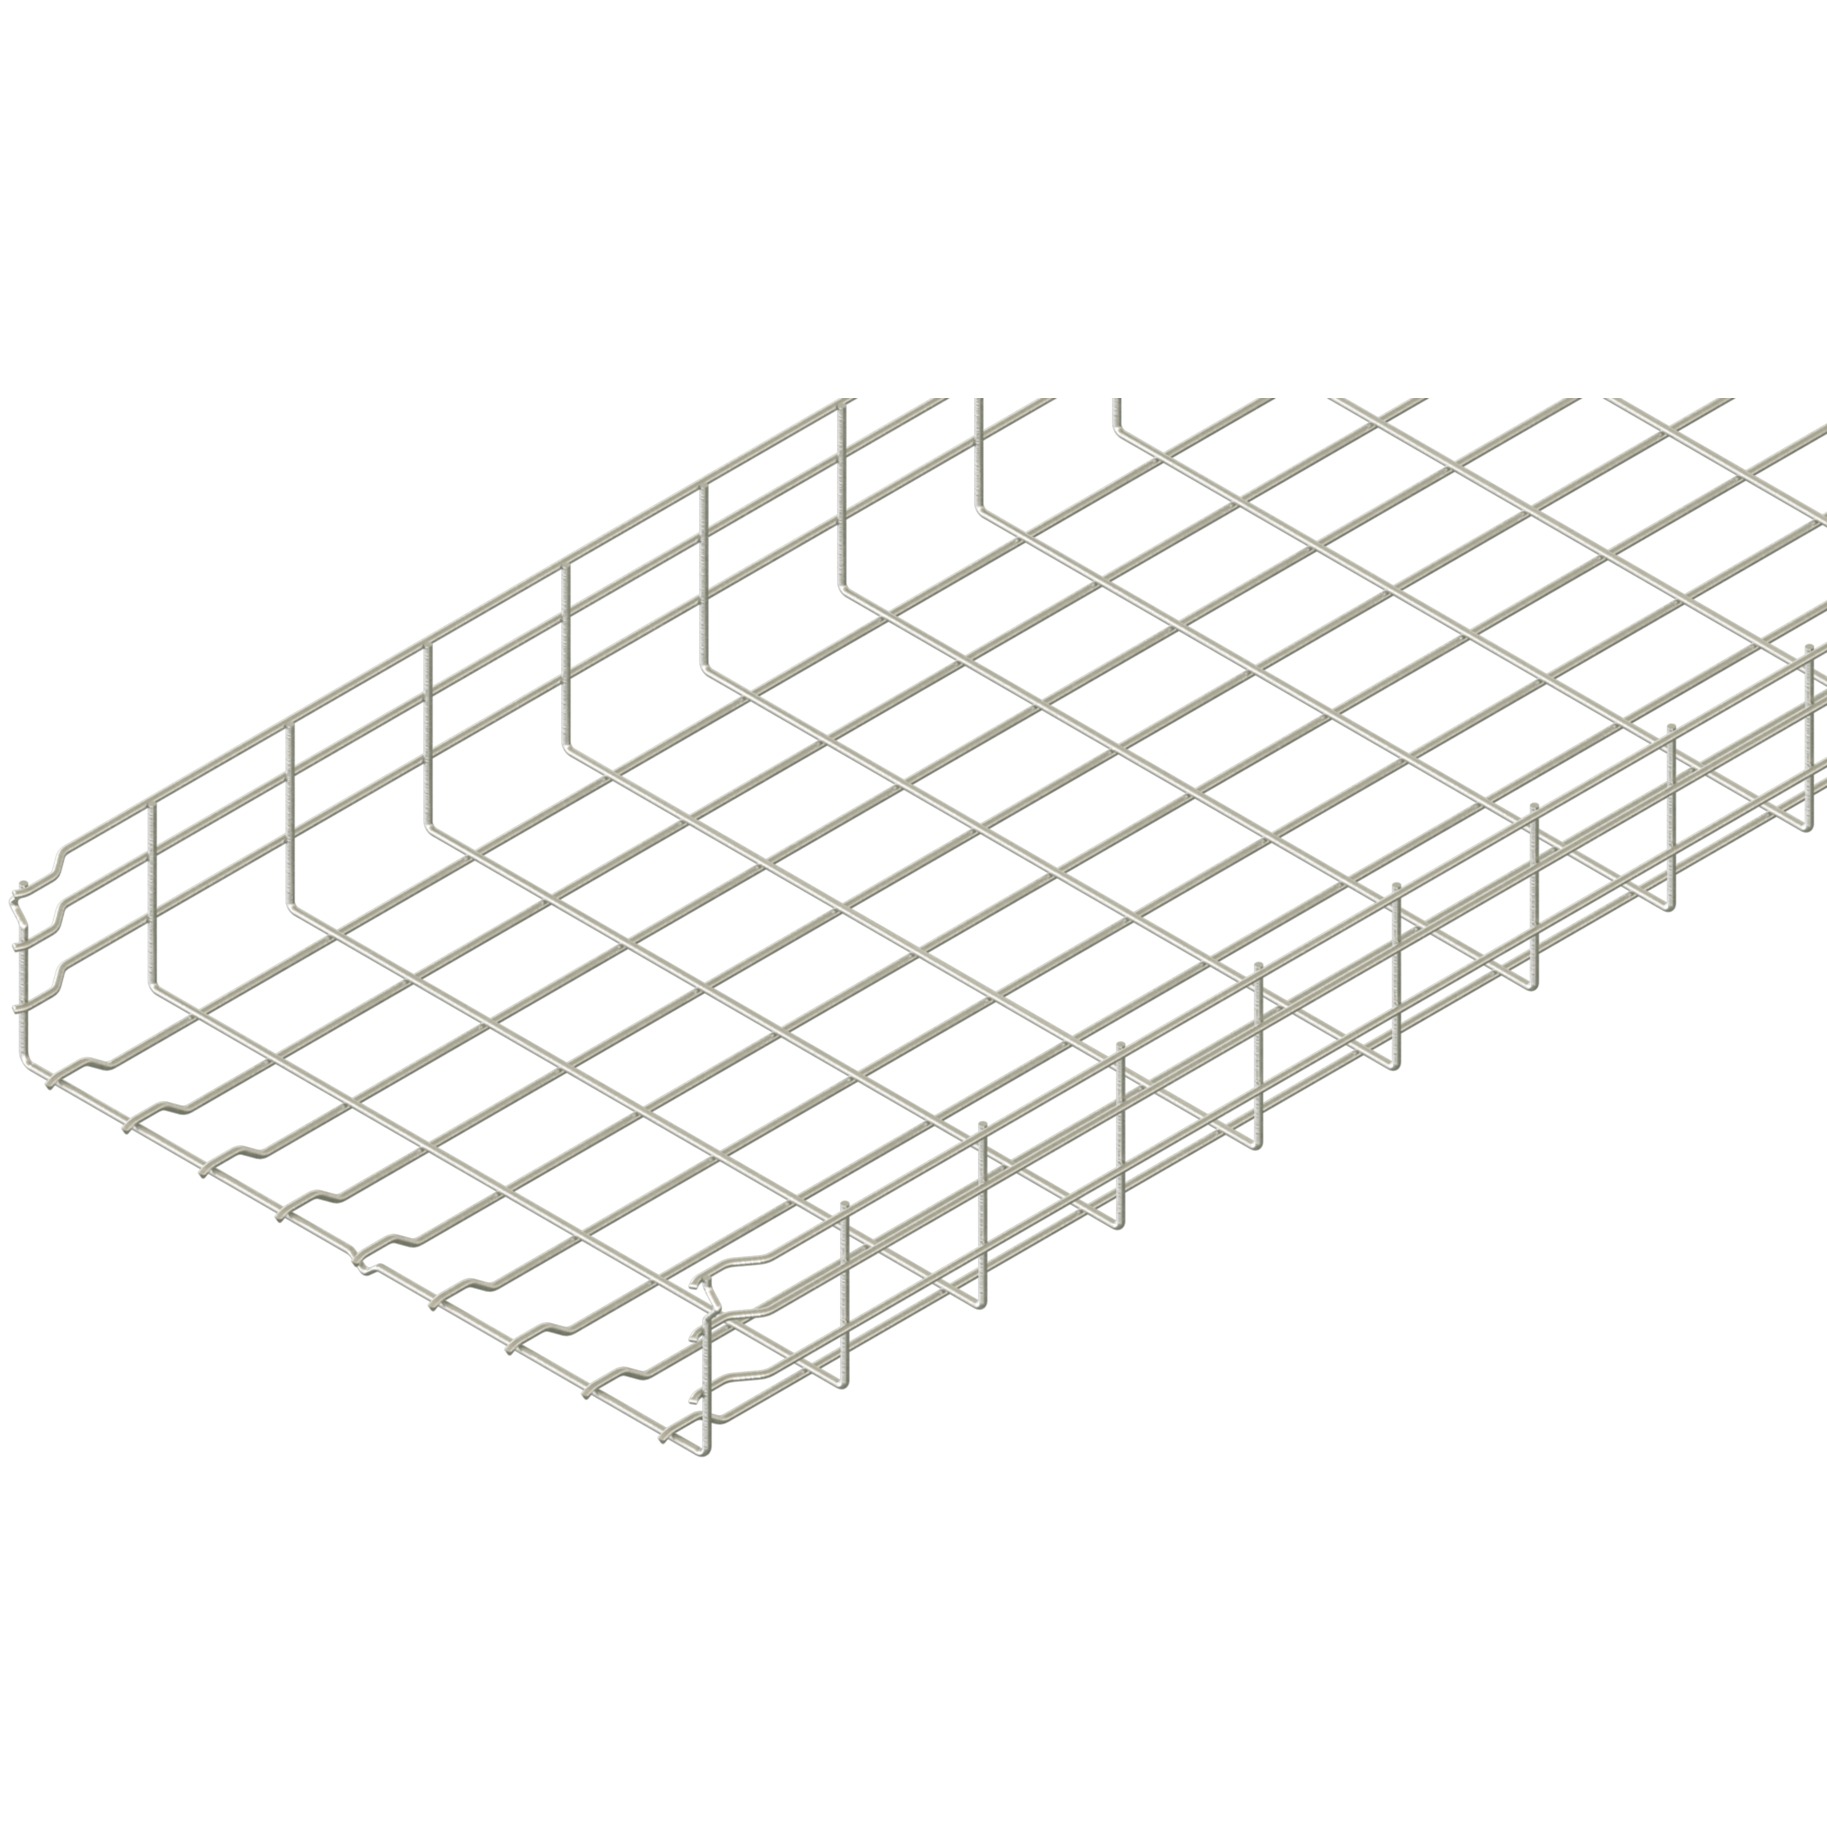
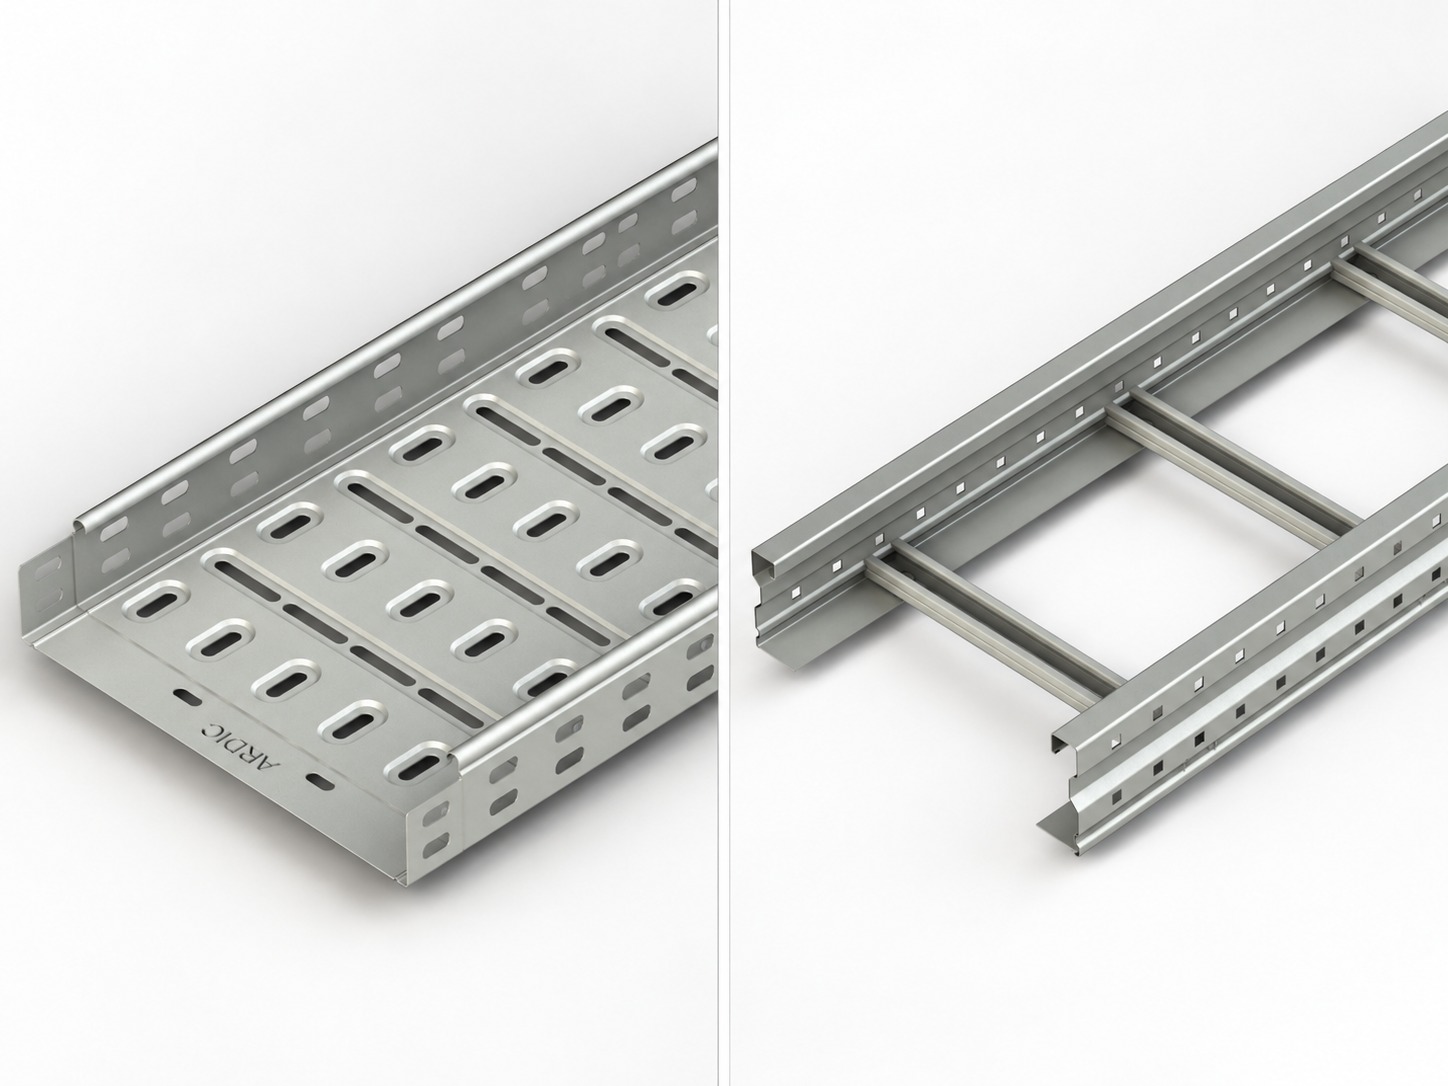
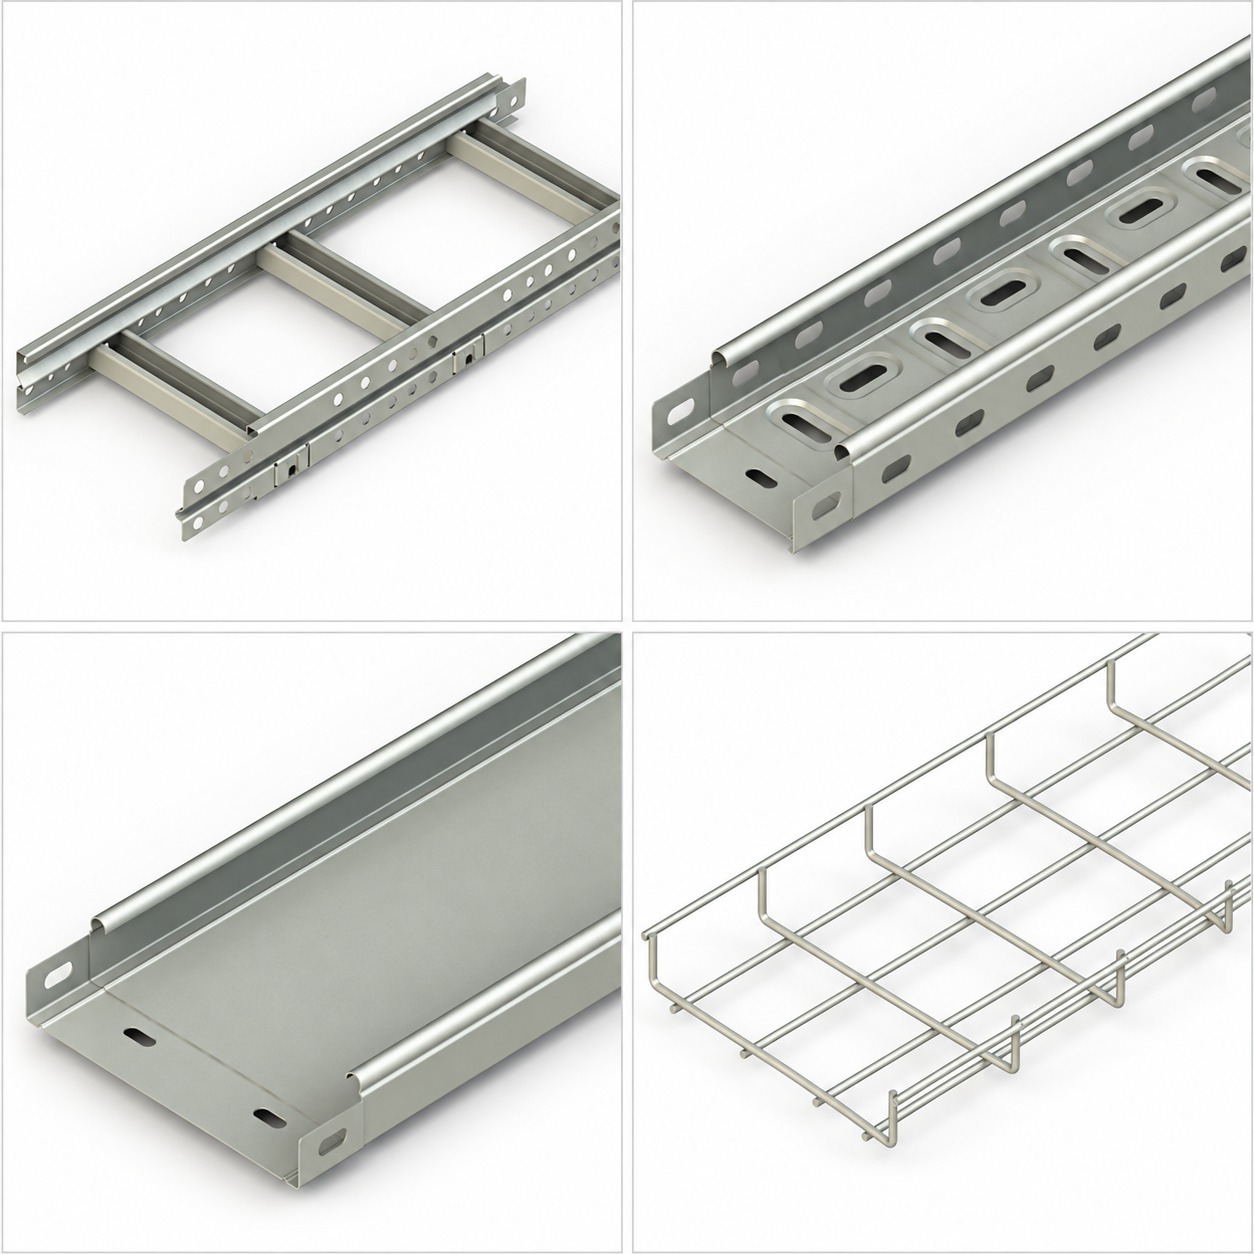
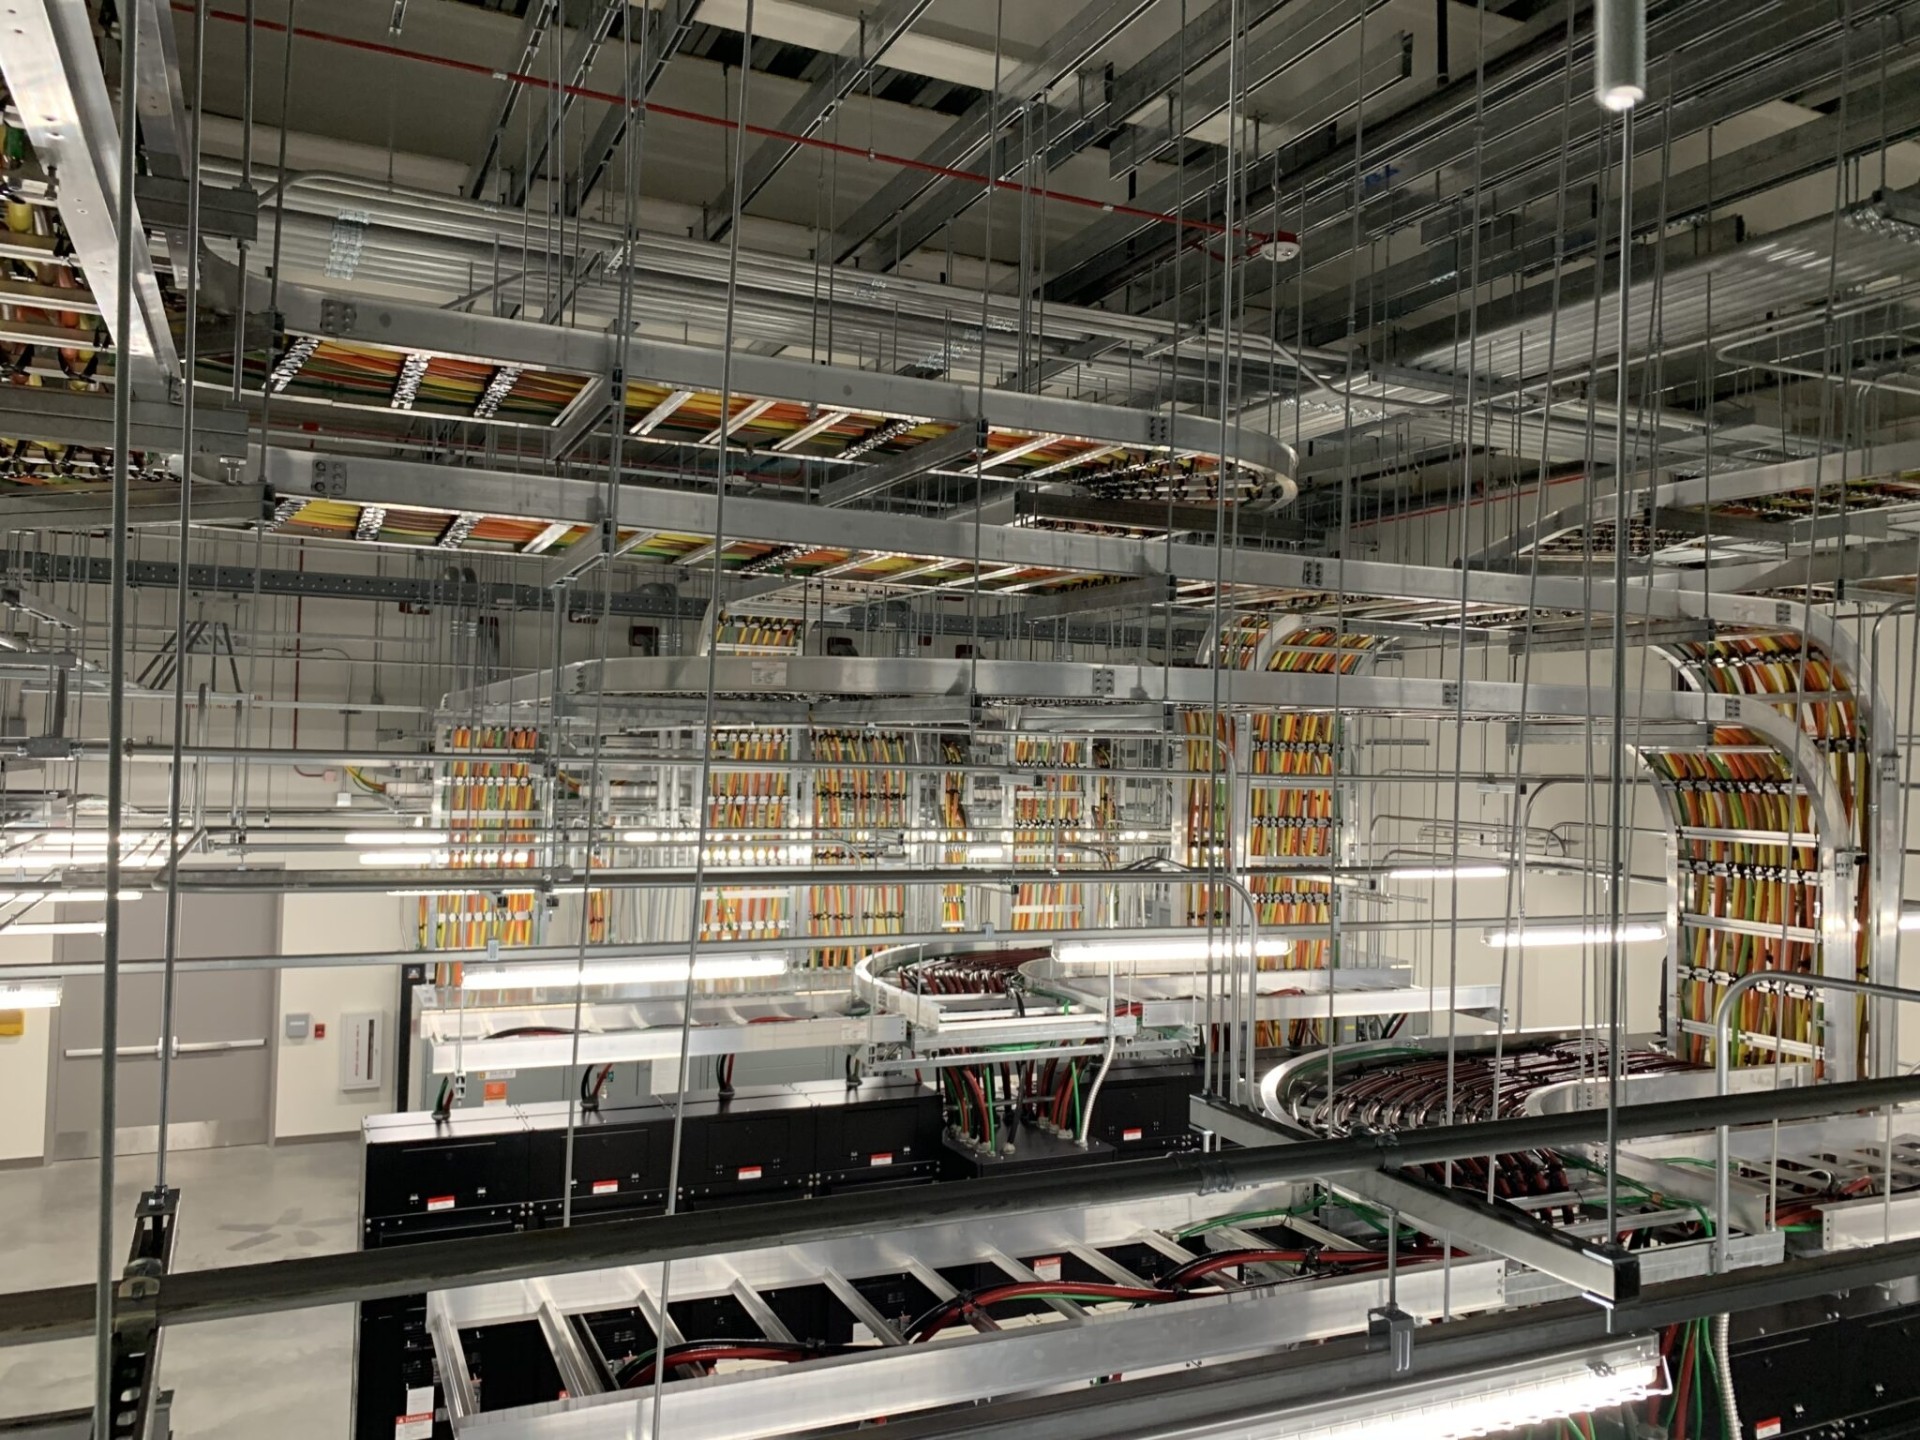
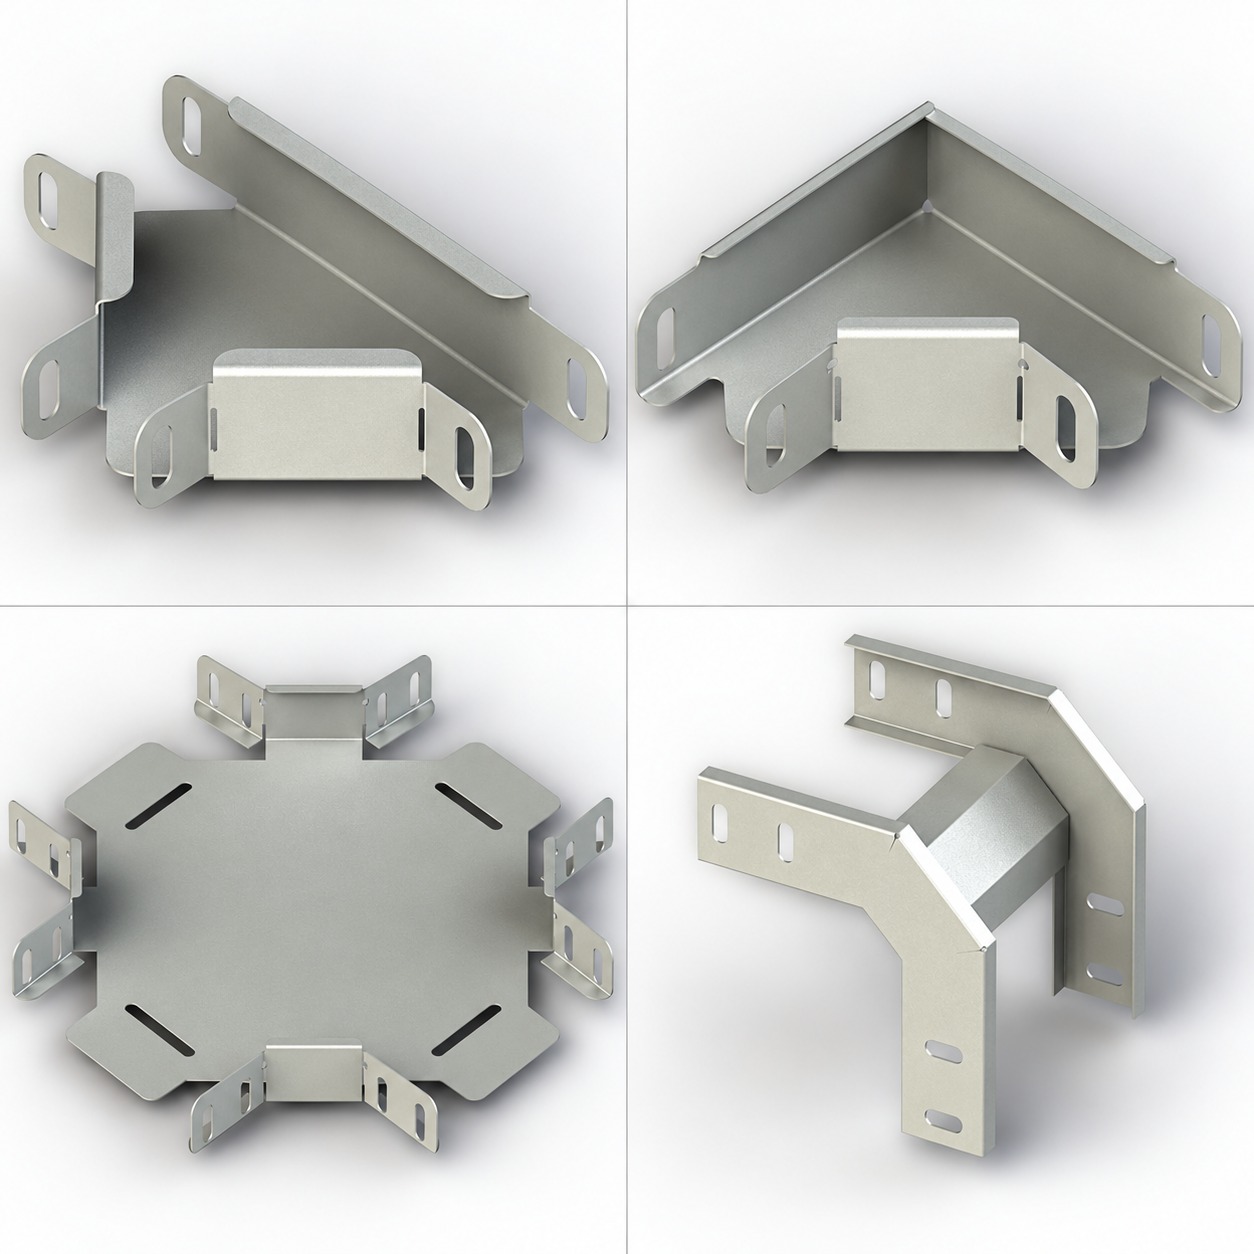
Для общего знакомства с геометрией систем можно сопоставить кабельные лотки и кабельные лестницы. Категория изделия, однако, не определяет материал и покрытие конкретной позиции.
Какие данные о среде нужны до выбора
Коррозионную задачу описывают по зонам, а не одним словом для всего объекта. Открытая кровля, участок под навесом, моечная зона и сухое техническое помещение могут требовать разных решений на одной трассе. Особенно опасны места, где загрязнение оседает, но дождь его не смывает.
До сравнения материалов соберите минимум следующие данные:
- частота и длительность увлажнения, вероятность конденсата;
- морские или противогололёдные хлориды, технологические соли;
- кислоты, щёлочи, растворители, пары и аэрозоли процесса;
- диапазон температур и циклы нагрева и охлаждения;
- положение под открытым небом, под навесом или внутри оболочки;
- возможность стока воды, очистки и визуального осмотра;
- соседние металлы, крепёж, заземляющие перемычки и риск гальванической пары;
- вероятность резки, сверления, сварки и ударного повреждения на площадке.
Не следует переносить результат одной зоны на другую без проверки. Например, закрытый участок рядом с морем может удерживать солевой налёт дольше, чем открытая дождю поверхность. Материал с хорошей общей коррозионной стойкостью может испытывать локальное воздействие в щели под шайбой, в нахлёсте или под отложениями.
Практический обзор дополнительных факторов для открытых трасс приведён в статье о выборе лотка для наружной установки. Используйте его как перечень вопросов, а не как замену обследованию площадки.
Условная матрица выбора
Матрица ниже не назначает материал. Она показывает, какие доказательства нужны перед решением.
| Условие проекта | PG | EG | HDG после изготовления | Нержавеющая сталь |
|---|---|---|---|---|
| Контролируемая сухая зона | Рассматривать при подтверждённых данных листа, кромок и изделия | Рассматривать для документированных компонентов | Возможен, но проверяют необходимость и совместимость | Возможна; марку и экономическую целесообразность обосновывают |
| Периодический конденсат | Проверить кромки, стыки, дренаж и восстановление повреждений | Проверить спецификацию покрытия и геометрию детали | Проверить полноту покрытия, карманы и проектные критерии | Проверить марку, отделку, щели и загрязнения |
| Наружная трасса | Не исключать и не назначать без оценки атмосферы | Не исключать только по названию; нужны данные компонента | Часто рассматривается, но не гарантирует пригодность для любой улицы | Оценить марку, хлориды, поверхность и очистку |
| Хлориды или химические выбросы | Нужна специализированная оценка | Нужна специализированная оценка | Проверить совместимость цинка со средой и возможную дополнительную защиту | Не считать любую марку достаточной; оценить точечную и щелевую коррозию |
| Много резки и сварки на объекте | Учесть новые открытые участки и согласованный ремонт | Учесть повреждение покрытия детали | Заводское покрытие не защищает последующие доработки автоматически | Учесть загрязнение железом, обработку сварных зон и восстановление поверхности |
| Сложные полости и нахлёсты | Проверить удержание влаги после монтажа | Проверить равномерность покрытия по спецификации | Согласовать вентиляцию, дренаж и технологичность до изготовления | Исключать щели и застой загрязнений конструктивно |
Любая строка заканчивается проверкой технических данных конкретной системы. Цена закупки не отражает доступ к ремонту, простой, очистку или замену труднодоступного участка. И наоборот, более сложное решение нельзя назначать без связи с установленным риском.
Кромки, отверстия, сварка и монтажная доработка
Последовательность изготовления определяет, какие поверхности покрыты. У PG кромка реза появляется после нанесения покрытия на лист. У HDG готовая деталь погружается после формования, поэтому доступные поверхности отверстий, кромок и сварных зон входят в процесс. Однако последующая резка или сварка на площадке снова создаёт изменённый участок.
У горячего цинкования есть технологические ограничения. Воздух, растворы подготовки и расплав должны свободно входить и выходить; замкнутые полости и карманы опасны и ухудшают результат. Отраслевое руководство по вентиляции и дренажу рекомендует располагать отверстия у верхних и нижних точек в ориентации погружения, чтобы исключить воздушные пробки и удержание жидкостей.[4] Конкретную геометрию согласуют с предприятием цинкования до выпуска детали.
Для любого варианта монтажная инструкция должна отвечать на четыре вопроса: чем разрешено резать, как удалять заусенцы, как оценивать повреждение и каким способом восстанавливать защиту. Нельзя подменять эту процедуру случайной краской или общим выражением «подцинковать». Размер, расположение и условия дефекта влияют на решение.
После механической обработки проверяют также посадку крышек, соединителей и крепежа. Наплыв, деформация или острый край могут стать функциональной проблемой даже при приемлемом внешнем виде покрытия. Поэтому коррозионный осмотр не заменяет проверку сборки.
Нержавеющая сталь: марка, поверхность и совместимость
За обозначением «нержавеющая сталь» должна следовать конкретная марка по согласованной системе обозначений. Марки 304 и 316 не взаимозаменяемы автоматически, а их упоминание не охватывает все возможные среды. В руководстве Specialty Steel Industry of North America (SSINA) и International Molybdenum Association отмечено, что молибден в 316 повышает сопротивление солевой коррозии по сравнению с 304; там же описаны точечная и щелевая коррозия при неблагоприятных условиях.[5]
На результат влияют шероховатость, направление шлифовки, отложения и возможность мойки. Грубая или горизонтальная поверхность способна удерживать больше соли. Щель под крепежом получает меньше кислорода, поэтому пассивная плёнка восстанавливается иначе, чем на свободно омываемой поверхности.
При изготовлении и монтаже исключают загрязнение частицами углеродистой стали. Инструмент, щётки, стеллажи и абразивы должны соответствовать утверждённой процедуре. После сварки может потребоваться обработка поверхности; её способ задают технология и требования проекта, а не внешний блеск детали.
Смешение нержавеющей стали, оцинкованной стали и другого крепежа требует анализа электрического контакта и электролита. Изолирующая прокладка может уменьшить гальваническое взаимодействие, но одновременно изменить электрическую непрерывность трассы. Коррозионную и электротехническую функции узла согласуют совместно.
Стандарты: покрытие, изделие и приёмка
Стандарт на покрытие не равен стандарту на готовую кабеленесущую систему. Для любого документа сначала проверяют его объект, способ нанесения покрытия и исключения из области применения. Нельзя переносить требования к одному процессу на предварительно оцинкованный лист или на комплектную трассу без такой проверки.
ГОСТ Р 52868-2021, модифицированный относительно IEC 61537:2006, относится к техническим требованиям и методам испытаний систем кабельных лотков и лестниц.[1] Он не превращает каждую ссылку на процесс цинкования в подтверждение соответствия всей системы. Аналогично зарубежные ISO или ASTM применяют только там, где это предусмотрено договором, юрисдикцией и областью самого документа.
В спецификации разделяйте три уровня:
- материал или процесс покрытия — стандарт, обозначение, состояние поверхности и требуемые документы;
- комплектная система — лоток, соединители, опоры, крепёж, нагрузки и заявленные условия;
- проектная приёмка — выборка, измерения, допустимые доработки, записи и ответственные стороны.
Номер стандарта всегда указывают с редакцией, если это требуется договором. Перед закупкой проверяют актуальность, применимость и национальный статус. Открытое описание не заменяет легальный экземпляр нормативного документа.
Что запросить в спецификации и при поставке
Фраза «лоток оцинкованный» оставляет слишком много неопределённости. Закупочная запись должна позволять отличить исходный покрытый лист от покрытия готового изделия, а цинк — от нержавеющего основного материала.
Зафиксируйте:
- точное обозначение материала или процесса для каждой группы компонентов;
- применимый стандарт и его редакцию;
- документированные характеристики покрытия либо марку нержавеющей стали;
- требования к крепежу, соединителям и переходам между материалами;
- правила резки, сварки, ремонта и очистки;
- критерии внешнего осмотра и инструментального контроля;
- идентификацию партии и комплект подтверждающих документов;
- согласование отклонений до отгрузки или монтажа.
Не предполагайте, что покрытие лотка автоматически совпадает с покрытием болта, консоли и соединителя. Система может включать разные по технологии компоненты. Их сочетание проверяют по документации изготовителя и проектному решению.
Перед согласованием заказа составьте таблицу соответствия компонентов. В строках укажите прямые секции, фасонные детали, крышки, соединители, опоры и крепёж, а в столбцах — материал, покрытие, нормативную ссылку и требуемый документ. Такая таблица быстро выявляет неопределённые позиции и случайное смешение обозначений. Отдельно отметьте места перехода между вариантами и операции, которые выполнят уже на площадке. Если поставщик предлагает замену, сравнивайте не только название отделки, но и все исходные условия выбора. Решение о замене оформляют до монтажа с участием ответственных за коррозионную защиту, электрическую часть и приёмку.
Полезный дополнительный материал — обзор горячего цинкования кабельных систем. Он помогает сформулировать вопросы к процессу, но конкретные характеристики поставки подтверждаются только документами заказа.
Осмотр и обслуживание после монтажа
Приёмка начинается до укладки кабелей, пока видны кромки, нижняя сторона, стыки и крепёж. Проверяют маркировку, однородность выбранного решения по трассе, повреждения от транспортирования, карманы воды, загрязнение и несогласованные доработки. Подозрительный участок фиксируют по месту и партии, а не только общей фотографией.
После ввода периодичность осмотров назначают по фактическим воздействиям и процедурам объекта. Поводом для внеплановой проверки становятся протечка, химический выброс, пожар, удар, добавление кабелей или изменение вентиляции. Очистка должна удалять загрязнения, не разрушая поверхность и не перенося частицы несовместимого металла.
Правильный выбор — это прослеживаемая цепочка «среда → материал или покрытие → конструкция узла → документы → контроль». Чтобы обсудить состав кабеленесущей системы для заданных условий и запросить технические данные, свяжитесь с Ardıç Elektrik.
Часто задаваемые вопросы
Короткие ответы о цинковых покрытиях и нержавеющей стали.
При предварительной оцинковке покрытие уже находится на листе до резки и гибки. При HDG сформированную деталь погружают после основных операций изготовления. Поэтому кромки, отверстия и сварные зоны получают разную технологическую историю.
Нет. Такая формула слишком общая: пригодность зависит от документированных характеристик покрытия, детали, среды и обслуживания. Обозначение EG без спецификации не даёт достаточных данных для выбора.
Нет. HDG и PG решают задачу разными способами, а решение зависит от атмосферы, геометрии, кромок, монтажных операций, контроля и стоимости жизненного цикла. Универсального рейтинга нет.
Одного слова «нержавеющая» и даже общего номера марки недостаточно. Нужны данные о хлоридах, укрытости, загрязнениях, температуре, поверхности, щелях и очистке; для агрессивной зоны требуется компетентная коррозионная оценка.
Нет. Дополнительно описывают комплектную систему, компоненты, среду, обработку после монтажа, документы и критерии приёмки. Стандарт процесса не является автоматическим сертификатом всего кабельного лотка.
Источники
- [1] ГОСТ Р 52868-2021
- [2] ISO 1461:2022
- [3] ASTM A123/A123M-24
- [4] Galvanizers Association of Australia: Venting and Draining Guide
- [5] Specialty Steel Industry of North America (SSINA) и International Molybdenum Association: Stainless Steel for Coastal and Salt Corrosion
- [6] American Galvanizers Association: Continuous Sheet Galvanizing Production Process
- [7] ASTM B633-23: Standard Specification for Electrodeposited Coatings of Zinc on Iron and Steel