PG, EG, HDG ve Paslanmaz Çelik: Hangi Kaplama Nerede Kullanılır?
Aynı kablo taşıma güzergâhında parlak görünen iki metal parça, korozyona karşı aynı davranışı göstermeyebilir. Kablo tavası kaplama seçimi; “iç ortam” ya da “dış ortam” etiketiyle değil, nemden klorüre, kesilmiş kenarlardan drenaja kadar gerçek maruziyet verileriyle yapılmalıdır. PG, EG ve HDG birer çinko kaplama yaklaşımıdır; paslanmaz çelik ise koruyucu kaplama yerine korozyona dirençli bir ana malzeme ailesidir.
Bu rehber dört yaklaşımın nasıl üretildiğini, kesim ve bağlantı bölgelerinde ne değiştiğini, şartnamede hangi bilgilerin isteneceğini ve bakım planının nasıl kurulacağını açıklar. Buradaki karşılaştırma bir ürün onayı veya evrensel ömür vaadi değildir. Nihai seçim; proje şartnamesi, güncel standart baskısı, üretici belgeleri, numune ve saha kabul planıyla doğrulanmalıdır.
İçindekiler
- Önce terimleri ayırın: PG, EG, HDG ve paslanmaz
- Korozyon riskini ortam adıyla değil maruziyetle tanımlayın
- PG nerede değerlendirilir?
- EG nerede değerlendirilir?
- HDG nerede değerlendirilir?
- Paslanmaz çelik nerede değerlendirilir?
- Koşullu karşılaştırma matrisi
- Kesim, bağlantı ve farklı metal temasları
- Şartname ve kabul kontrol listesi
- Bakım kararını tasarıma bağlayın
- Sıkça Sorulan Sorular
- Sonuç
- Kaynaklar
Önce terimleri ayırın: PG, EG, HDG ve paslanmaz
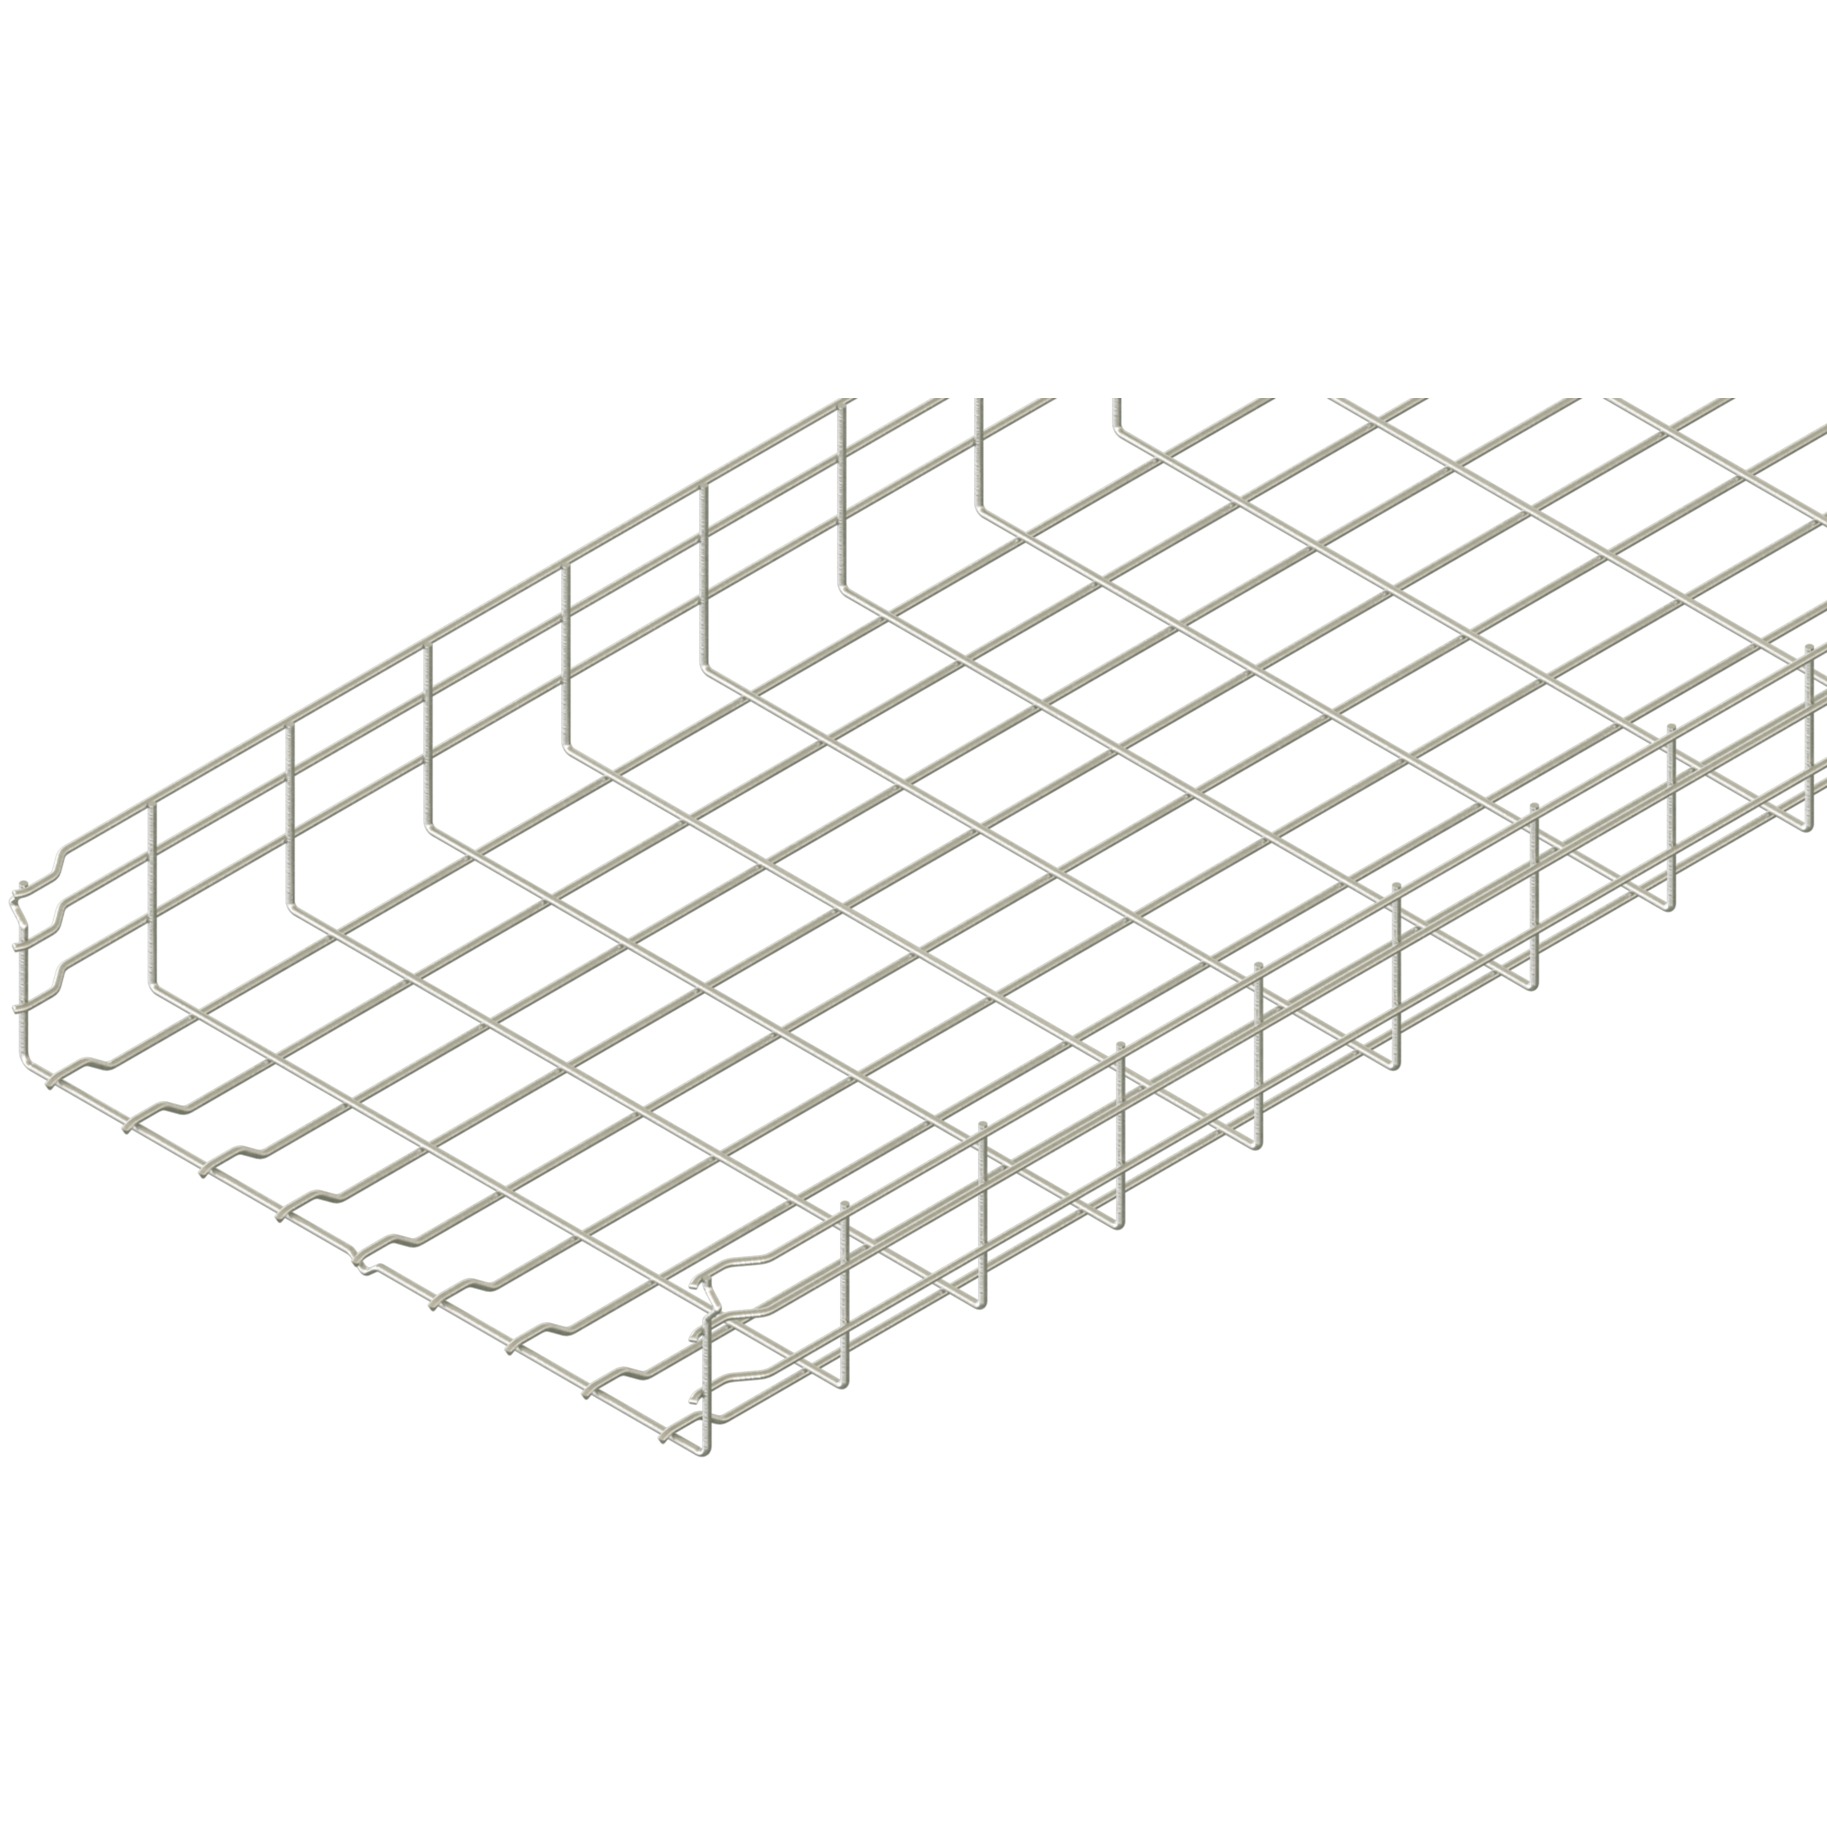
PG (pre-galvanized / ön galvanizli) yaklaşımda çelik sac veya şerit, tava üretilmeden önce sürekli bir hatta çinko ile kaplanır. Sonrasında rulo şekillendirme, delme ve kesme işlemleri gelir. Bu nedenle geniş sac yüzeyindeki fabrika kaplaması ile imalat sırasında oluşan kesilmiş kenar veya delik yüzeyi aynı ayrıntı değildir. Siparişte yalnızca “galvaniz” yazmak, proses ve teslim durumunu belirsiz bırakır.
EG (electro-galvanized / elektro galvanizli) yüzey, çinkonun elektrolitik olarak demir veya çelik parçaya biriktirilmesiyle elde edilir. Bir EG teklifinde ana metal, kaplama tanımı, tamamlayıcı işlem, teslim durumu ve parti belgesi açıkça istenmelidir. Bu bilgiler, bitmiş kablo taşıma sisteminin performansını veya proje kabulünü tek başına kanıtlamaz.
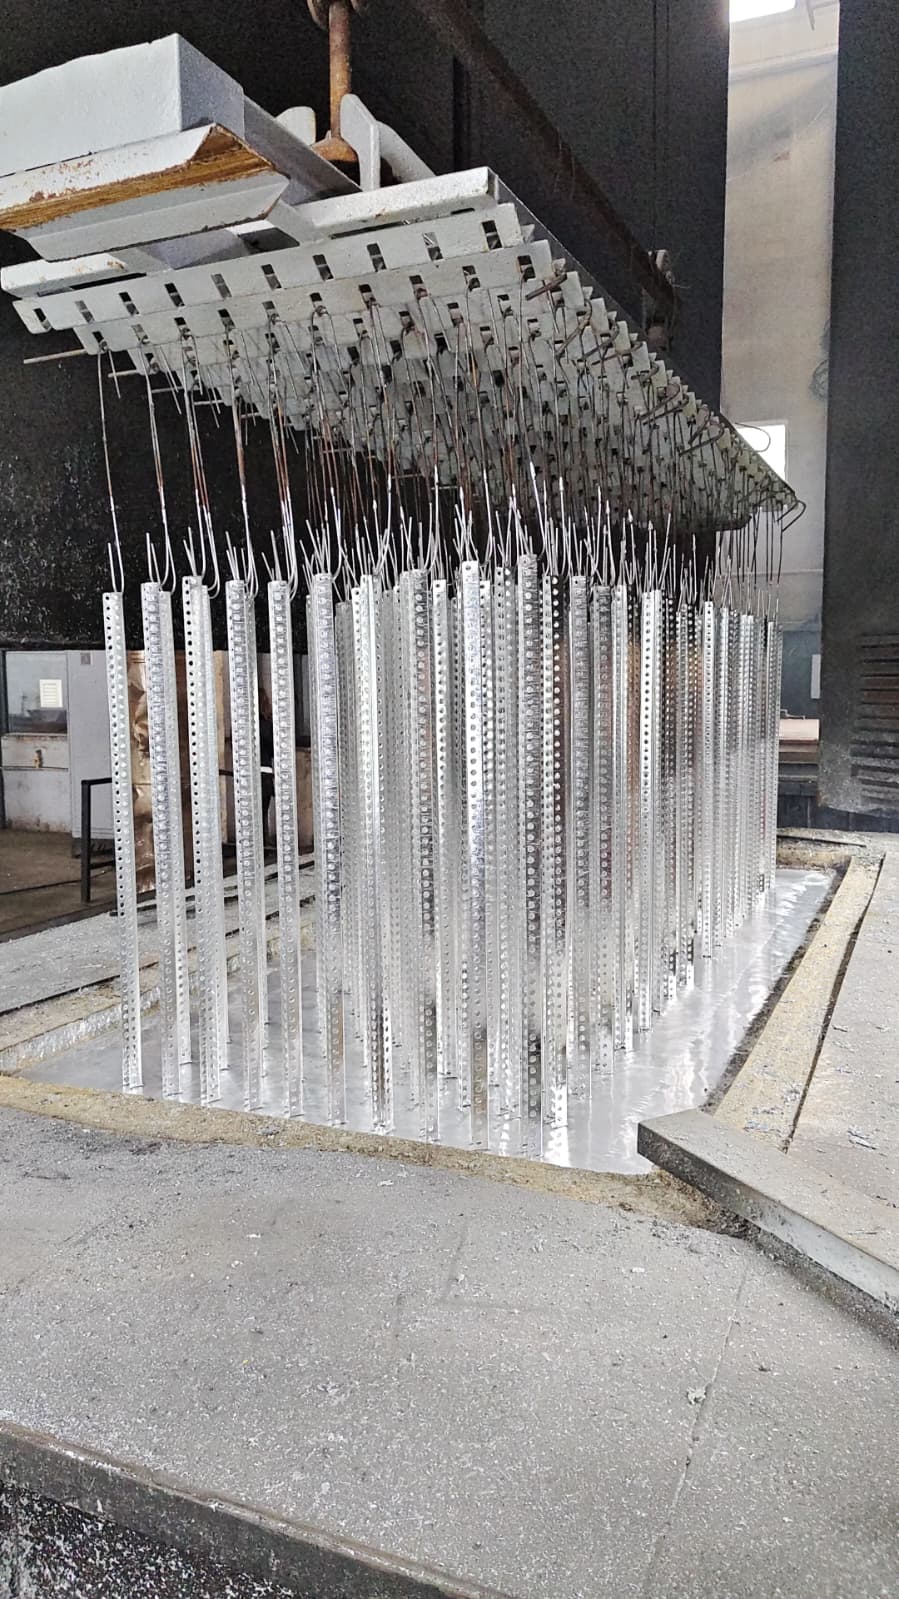
HDG (hot-dip galvanized after fabrication / imalat sonrası sıcak daldırma galvaniz) yaklaşımında parça şekillendirme, delme ve kaynak gibi imalat adımlarından sonra hazırlanır ve erimiş çinko banyosuna daldırılır. Bu imalat sırası, HDG ile imalattan önce sürekli kaplanmış sacı aynı şartname satırında birbirinin yerine yazmamak için yeterli bir ayrımdır.
Paslanmaz çelik, yüzeye sonradan eklenen çinko tabakası değildir. Alaşım bileşimi ve yüzeyindeki pasif film sayesinde korozyon direnci sunan bir malzeme ailesidir. Ancak “paslanmaz” tek bir kaliteyi ifade etmez; kalite, yüzey durumu, imalat temizliği ve ortam kimyası birlikte belirtilmelidir.
Korozyon riskini ortam adıyla değil maruziyetle tanımlayın
“Fabrika”, “otopark”, “çatı” veya “gıda tesisi” gibi mekân adları seçim için başlangıç olabilir, sonuç değil. Yarı açık bir otoparkta araçların taşıdığı tuzlu su, kapalı bir hacimde sürekli yoğuşmadan daha düşük riskli olmayabilir. Türkiye’de kıyıya yakın açık tesislerde deniz aerosolleri; üretim alanlarında temizlik kimyasalları ve proses buharları; tünel veya bodrumlarda ise drenaj ve yoğuşma ayrıca incelenmelidir.
Mikroiklim, periyodik ıslanma, suyun tahliye olamaması, kir birikimi ve yüzeyin yıkanabilmesi aynı tesiste farklı güzergâhlar yaratabilir. Bu nedenle ortam değerlendirmesini tek bir mekân etiketiyle sınırlamayın.
Karardan önce şu girdileri yazılı hâle getirin:
- İç, dış veya yarı açık konum; yağmur ve güneşin doğrudan etkisi.
- Bağıl nem, yoğuşma sıklığı, ıslak kalma süresi ve drenaj imkânı.
- Deniz tuzu, buz çözücü tuzlar, asit/alkali buharı veya temizlik maddeleri.
- İşletme sıcaklığı, sıcaklık çevrimi ve proses kaynaklı kirlenme.
- Kesim, kaynak, montaj hasarı, farklı metal teması ve yarık oluşma ihtimali.
- Erişilebilirlik, yıkama, görsel kontrol ve onarım yapabilme koşulları.
Ürün geometrisini de ortam kadar ciddiye alın. Deliksiz yüzeyde biriken sıvı, içe dönük dudaklarda tutulan kir veya üst üste bindirilmiş eklerdeki yarık, nominal malzeme seçiminin sahadaki davranışını değiştirebilir. Dış ortam kablo tavası seçimi rehberi güzergâh, yük ve aksesuar kararlarını daha geniş bağlamda ele alır.
PG nerede değerlendirilir?
PG, sürekli kaplanmış sacın şekillendirilmesiyle üretildiği için düzgün ve tekrarlanabilir geniş yüzeyler sunabilir. Kontrollü, kuru ve kirletici yükü düşük iç hacimlerde; proje çevre verileri ve üretici dokümanı uygunluğu destekliyorsa değerlendirmeye alınabilir. Bununla birlikte “içerideyse PG yeterlidir” sonucu çıkarılamaz: yıkama yapılan bir oda, nemli teknik hacim veya kimyasal depo iç ortam olsa da farklı risk taşır.
PG seçiminin odak noktası imalat sonrası süreksizliklerdir. Kesilmiş kenarlar, zımbalanmış delikler, saha kesimleri ve çizikler tanımlanmalı; üreticinin kenar davranışı ve izin verdiği onarım yöntemi sorulmalıdır. Çinkonun komşu yüzey üzerinde koruyucu etkisi olabilir, fakat bu özellik her geometri ve maruziyet için çıplak yüzeyi otomatik olarak kabul edilebilir kılmaz.
Sipariş belgesinde ana sac standardı, kaplama tanımı, yüzey durumu ve uygulanabilir kabul ölçütleri belirtilmelidir. Ardından kablo kanalı ürün grubundaki seçilen seriye ait güncel teknik belge üzerinden malzeme seçeneği, bağlantı elemanları ve saha kesim talimatı ayrıca doğrulanmalıdır. Bu bağlantı, belirli bir kaplamanın mevcut veya projeye uygun olduğu iddiası değildir.
EG nerede değerlendirilir?
EG işlemi, parçaya kontrollü bir elektrolitik çinko yüzeyi kazandırır ve düzgün görünüm gerektiren küçük bileşenlerde veya bağlantı elemanlarında gündeme gelebilir. Fakat EG’yi otomatik olarak “yalnızca iç mekân”, “en ince” veya “en ekonomik” diye etiketlemek doğru değildir. Performans; sipariş edilen kaplama sistemi, tamamlayıcı işlem, parça geometrisi, hasar ve gerçek atmosferle birlikte değerlendirilir.
Kabulde renk veya parlaklık tek ölçüt değildir. Kaplama tanımı, tamamlayıcı işlem, test yöntemi, parti izlenebilirliği ve imalat sonrası durum belgeyle eşleşmelidir. Proje agresif kimyasal, sürekli ıslaklık veya tuz öngörüyorsa karar yalnızca görsel kaliteye dayandırılmamalıdır.
HDG nerede değerlendirilir?
HDG’de imal edilmiş parça banyoya girdiği için erişilebilen yüzeyler, kenarlar ve delikler süreç sırasında çinko ile temas eder. Bu, imalat öncesi kaplanmış sacdan temel farkıdır. American Galvanizers Association, batch HDG sürecini çelik ürünün temizlenmesinden sonra erimiş çinkoya tamamen daldırılması olarak açıklar.[1] Yine de kaynak cürufu, kapalı hacim, tahliye eksikliği veya uygun olmayan tasarım kaplama kalitesini etkileyebilir.
Havalandırma ve drenaj delikleri, askı noktaları, bindirmeler, kaynak detayları, olası deformasyon ve sonradan yapılacak işlemler daha çizim aşamasında galvanizciyle görüşülmelidir. HDG, kötü drenajı veya kir tutan geometrileri ortadan kaldırmaz.
Açık hava, nemli sanayi alanı veya mekanik hasar ihtimali yüksek bir güzergâhta HDG aday olabilir; fakat “dışarıda her zaman HDG” kuralı kurulamaz. Klorür seviyesi, kimyasal temas, estetik beklenti, toleranslar ve bakım erişimi başka bir çözümü gerektirebilir. İmalat veya montaj sonrası kesilen HDG kenarları görsel kabul ve onarım planına alınmalıdır: AGA, bazı kesim biçimleri veya kaplama gerilimlerinin kenarda pullanmaya yol açabileceğini ve hasarlı alanların ilgili onarım prosedürüne göre ele alınması gerektiğini bildirir.[5] Sıcak daldırma galvaniz kablo taşıma sistemleri yazısı proses hakkında tamamlayıcı bir giriş sunar; proje kabulü için ürün belgeleri ayrıca incelenmelidir.
Paslanmaz çelik nerede değerlendirilir?
Paslanmaz çelik; klorür, kimyasal yıkama, hijyen, yüksek sıcaklık çevrimi veya kaplama onarımının zor olduğu koşullarda güçlü bir aday olabilir. Ancak kalite numarası belirtilmeden yapılan seçim eksiktir. Paslanmaz, kromun oluşturduğu ve oksijen varlığında yeniden oluşabilen pasif filmden yararlanır; bu film ve korozyon direnci tek bir kaliteye indirgenemez.[3] Örneğin World Stainless, 316’daki molibdenin tuz/klorür korozyonuna direnci 304’e göre artırdığını belirtir; bu, her klorürlü ortam için otomatik 316 seçimi anlamına gelmez.[3]
İmalat disiplini paslanmazda belirleyicidir. Karbon çeliği taşlama tozu, ortak fırça veya kirli çalışma tezgâhı yüzeye demir bulaştırabilir. Kaynak ısıl renkleri, çapaklar, kaba yüzey, drenajsız yarıklar ve uygunsuz temizleyici pasif yüzeyin davranışını bozar. Euro Inox, kir birikiminin klorür ve demir kontaminasyonu gibi maddeleri yoğunlaştırarak pasif filmi bozabileceğini vurgular.[4] Kesim ve kaynak sonrası temizlik ile gerekiyorsa uygun yüzey işlemi, yazılı prosedüre bağlanmalıdır.
Paslanmaz “hiç korozyona uğramaz” değildir. Tuzlu tortu altında, havalanması zayıf bindirmelerde veya uygun olmayan kalite seçiminde yerel korozyon gelişebilir. Kablo merdiveni seçenekleri değerlendirilirken kalite, yüzey, aksesuar ve bağlantı elemanı eşleşmesi ürün bazında teyit edilmelidir; sayfa bağlantısı herhangi bir paslanmaz kalite için bulunabilirlik taahhüdü oluşturmaz.
Koşullu karşılaştırma matrisi
Aşağıdaki matris kısa liste oluşturur; çevresel veri, ürün dokümanı ve proje kabulü olmadan nihai seçim yapmaz.
| Seçenek | Proses / ana malzeme | Güçlü aday olabileceği koşul | Özellikle doğrulanacak konu | Tek başına yeterli olmayan ifade |
|---|---|---|---|---|
| PG | İmalattan önce sürekli çinko kaplı sac | Kontrollü ve düşük kirleticili kuru hacim | Kesilmiş kenar, delik, saha onarımı, yoğuşma | “İç ortam” |
| EG | Elektrolitik çinko kaplama | Belgelenmiş yüzey sistemiyle uyumlu parça veya bağlantı | Tamamlayıcı işlem, parti belgesi, ana metal ve proses etkisi | “Parlak yüzey” |
| HDG | İmalat sonrası sıcak daldırma çinko | Islanma veya mekanik hasar riskinin proje verisiyle tanımlandığı güzergâh | Drenaj, havalandırma, tolerans, kaynak ve sonradan kesim | “Dış ortam” |
| Paslanmaz | Korozyona dirençli alaşımlı ana malzeme | Klorür, hijyen veya kimyasal maruziyetin kalite seçimiyle eşleştirildiği ortam | Kalite, yüzey, kaynak temizliği, yarıklar ve farklı metal teması | “Paslanmaz” |
Kesim, bağlantı ve farklı metal temasları
Saha kesimi dört yaklaşımda da kontrol noktasıdır. PG’de önceden kaplanmış sacın yeni kenarı, HDG’de mevcut kaplamanın kesilmesi, EG’de kaplanmış parçanın delinmesi ve paslanmazda yüzey kirlenmesi farklı prosedürler gerektirir. Onarım malzemesini alışkanlıkla seçmeyin; ana malzeme, kaplama standardı, maruziyet ve üretici talimatı birlikte değerlendirilmelidir.
Tava, ek plakası, cıvata, rondela, konsol ve ankraj aynı metal olmayabilir. Farklı metallerin iletken bir yol ve ortak elektrolitle birlikte bulunması galvanik hücre oluşturabilir. Küçük çinko/galvanizli alanın büyük katodik metal alanıyla eşleşmesi, çinko üzerindeki yerel saldırıyı hızlandırabilir; bu nedenle alan oranı da kontrol edilmelidir.[6] Elektriksel ayırma galvanik devrenin iletken yolunu kesebilir, ancak bu ayrıntı koruyucu bonding veya eşpotansiyel bağlantı gerekliliklerini zedelememelidir. Malzeme uyumu, yalıtım ayrıntıları ve bağlantı yüzeyi yetkin elektrik ve malzeme disiplinleri tarafından birlikte çözülmelidir.
Kaplama kalıntısı veya boya elektriksel sürekliliği de etkileyebilir. Mekanik bağlantının otomatik olarak yeterli bonding sağladığını varsaymayın. IEC 61537:2023, kablo tava ve merdiven sistemlerinin kabloları desteklemesine yönelik gereklilik ve testleri kapsayan bir sistem standardıdır.[2] Bir kaplama standardına uygunluk, tamamlanmış sistemin IEC 61537 performansını veya proje kabulünü kendiliğinden kanıtlamaz.
Şartname ve kabul kontrol listesi
Şartnamede yalnızca iki harfli kaplama kodu kullanmak yerine ölçülebilir ve izlenebilir bir teslim tanımı kurun:
- Maruziyet verisini, beklenen kirleticileri, ıslanmayı ve temizlik yöntemini kaydedin.
- PG, EG, imalat sonrası HDG veya paslanmaz ana malzemeyi açıkça adlandırın.
- Uygulanacak standart, baskı yılı, kaplama/yüzey tanımı ve istisnaları belirtin.
- Paslanmaz kaliteyi ve istenen yüzey durumunu; çinko sisteminde proses ve teslim durumunu yazın.
- Tava, kapak, ek, bağlantı elemanı, destek ve ankraj için malzeme eşleşmesini tanımlayın.
- Kesim, delme, kaynak, onarım, temizlik, pasivasyon ve rötuş prosedürlerini isteyin.
- Numune, belge, ölçüm noktası, parti izlenebilirliği ve kabul kriterini belirleyin.
- Taşıma, kuru depolama, ayırma ve montaj hasarı yönetimini plana ekleyin.
- Uygunsuzlukların karantina, teknik değerlendirme ve kapanış kaydını tarif edin.
Kaplama kodunu proses, tasarım ve kullanım ortamından koparmayın. Kullanılan ulusal uyarlama, proje ülkesi, sözleşme ve güncel baskı yetkili şartname ekibince kontrol edilmelidir.
Bakım kararını tasarıma bağlayın
Bakım planı maruziyet değişimini izler. İnceleme sıklığını çevresel risk, ilk bulgular, kritik devreler ve erişim imkânıyla belirleyin.
Korozyon, kaplama hasarı, kir ve drenaj tıkanıklığını kaydedin; uygun temizleyici ve araçlar kullanın.
Proses değişikliği de yeniden değerlendirme tetikleyicisidir. Yeni bir yıkama kimyasalı, açık kapıdan giren deniz aerosolleri, hat sıcaklığındaki artış veya sonradan eklenen farklı metal destek başlangıç varsayımlarını bozabilir. Bakım kayıtlarını satın alma şartnamesine geri beslemek, sonraki genişlemede aynı belirsizliklerin tekrarlanmasını önler.
Sıkça Sorulan Sorular
Konu hakkında en çok merak edilen soruların kısa yanıtları.
Hayır. PG’de sac imalattan önce sürekli hatta kaplanır; HDG’de şekillendirilmiş parça imalattan sonra çinko banyosuna girer. Kesilmiş kenarlar, delikler, kaynaklar ve uygulanacak standart bu nedenle farklı ele alınır.
Böyle evrensel bir sınır konulamaz. Uygunluk; sipariş edilen elektro kaplama sistemi, tamamlayıcı işlem, parça, hasar riski ve gerçek maruziyet verileriyle doğrulanmalıdır.
Hayır. HDG güçlü bir aday olabilir; ancak klorür, kimyasal temas, drenaj, tolerans, farklı metal bağlantıları ve bakım erişimi kararı değiştirebilir. Her dış ortam aynı korozifliğe sahip değildir.
Paslanmaz kalitelerin klorürlere, kimyasallara, sıcaklığa ve yerel korozyona dirençleri farklıdır. “Paslanmaz” ifadesi; kalite, yüzey, imalat temizliği ve bağlantı elemanları tanımlanmadan yeterli bir şartname değildir.
Tek bir onarım yöntemi bütün malzeme ve kaplamalara uymaz. Kesilen malzeme, orijinal proses, çevre, elektriksel gereklilik ve üretici talimatı doğrulandıktan sonra onaylı prosedür uygulanmalıdır.
Sonuç
PG, EG, HDG ve paslanmaz çelik arasında evrensel bir kazanan yoktur. Önce prosesleri doğru adlandırın; sonra nem, tuz, kimyasal, sıcaklık, drenaj, kesim ve bakım koşullarını belgeleyin. Seçimi tava gövdesiyle sınırlamayın; ekler, bağlantı elemanları ve destekler aynı malzeme stratejisinin parçasıdır. Son olarak kaplama standardını, tamamlanmış sistem standardı ve proje kabulünden ayrı doğrulayın.
Projenizin çevresel verileri ve teknik şartnamesi üzerinden ürün seçeneklerini değerlendirmek için Ardıç Elektrik ile iletişime geçin. İzlenebilir seçim, açık proses tanımı ve sahaya özgü kabul ölçütleriyle başlar.
Kaynaklar
- American Galvanizers Association — Batch Hot-Dip Galvanizing
- IEC 61537:2023 — Cable tray systems and cable ladder systems
- World Stainless — Stainless steel for coastal and salt corrosion
- Euro Inox — Cleaning Architectural Stainless Steel
- American Galvanizers Association — Cut Edges
- American Galvanizers Association — Dissimilar Metal Corrosion with Zinc